Převíjení vinutí statoru a rotoru elektromotoru
Příprava statoru k převinutí začíná odstraněním a vyčištěním štěrbin od starého vinutí (ručně ocelovými kartáči, rotačními elektrickými vrtačkami atd.), jakož i od poškozené izolace. Pokud je obtížné odstranit starou izolaci ze slotů, ponoří se malé statory po odstranění vinutí do horkého transformátorového oleje, který změkne zbývající izolaci.
Poté se statory nebo rotory velkých strojů vyčistí hadrem namočeným v rozpouštědle (například benzínu). Statory, rotory a části malých strojů se perou ve 2-3% roztoku louhu při teplotě 70-80 °C (roztok se míchá se stlačeným vzduchem), poté se perou v horké vodě a suší.
Ve statoru očištěném od nečistot se pečlivě zkontroluje stav ocelových paketů, vyčistí se drážky od otřepů, dotáhnou se čepy, které drží jádro pohromadě, a megohmetrem se změří izolační odpor. Drážky a koncové části jádra a tlakových podložek jsou natřeny lakem. Tlakové podložky a drážky jsou izolované.
Aby se usnadnily následné opravy stroje, během procesu odstraňování starého vinutí je vypracován průvodní list obsahující následující informace:
účel, typ a sériové číslo stroje, jméno výrobce;
počet a schéma zapojení fází, výkon, napětí a proud, frekvence otáčení, počet pólových párů; vnitřní a vnější průměr jádra statoru, včetně ventilačních kanálů, počet a šířka kanálů, počet a rozměry štěrbin; průřez měděného vinutí, značka drátu, počet drátů ve štěrbině a paralelních drátů, rozteč průřezu (cívky) ve štěrbinách, odpor průřezu (cívky) a fáze; schéma zapojení vinutí;
rozměry průřezu (cívek); průměrná délka závitů a úseků (cívek);
izolace sekce (cívka), rovná část, ohyby, koncovky, šikmá část, hlava; použitý izolační materiál a jeho rozměry;
izolace drážek, velikost a počet těsnění;
velikost klínů;
izolace tlakové myčky, držáku vinutí atd.
V současné době se opravují především elektromotory unifikované řady A a AO pro všeobecné průmyslové účely s volným vinutím (skládající se z měkkých cívek navinutých kruhovým drátem). Oprava posledně jmenovaného sestává z následujících hlavních operací: příprava izolačních dílů, navíjení cívek, pokládka a impregnace vinutí.
Příprava izolačních dílů. Do zahájení opravy elektromotoru jsou všechny izolační díly připraveny v kompletní sadě.
Materiály, ze kterých jsou vyrobeny izolační díly, se připravují následovně. Elektrická lepenka, která se obvykle dováží ve velkých těžkých rolích, se převíjí na menší role do hmotnosti 10-15 kg a suší se ve svislé poloze v sušicí peci při teplotě 90-95 °C po dobu 1-2 hodin Horká elektro lepenka je impregnována lněným olejem nebo přírodním sušícím olejem a znovu sušena v elektrické sušárně při stejné teplotě po dobu 3-4 hodin sušena na vzduchu. V tomto případě se doba schnutí prodlouží na 24–36 hodin v závislosti na okolní teplotě Při sušení v peci i na vzduchu je nutné roli elektrokartonu rozmotat tak, aby mezi jednotlivými vrstvami byla mezera.
Poté určí možnost řezání materiálu s minimálním odpadem. Přířezy pro štěrbinové boxy a další díly se stříhají na pákových nůžkách s omezovacími a upínacími lištami tak, aby se směr vláken krabičky umístěných ve štěrbině kryl s podélnou osou elektromotoru. Lakovaná tkanina se řeže pod úhlem 45° a tkanina ze skelných vláken se řeže pod úhlem 15° k ose pásu.
Drážkové boxy mohou být uzavřené nebo otevřené. V otevřené verzi, kdy slot box nezakrývá cívku pod klínem drážky, je šířka obrobku stejná pro všechny vrstvy izolace a je určena obvodem drážky. V uzavřeném provedení, kdy krabice zakrývá cívku pod drážkovým klínem, by šířka vnitřní vrstvy měla být o 20–30 mm nebo více větší než u ostatních vrstev. V tomto případě během procesu pokládání vinutí okraje krabic vyčnívají z drážek a chrání izolaci vodičů před poškozením, což je zvláště důležité při použití vodičů PELBO, PELSHO s poměrně křehkou smaltovanou izolací.
Kromě štěrbinových boxů jsou pro zahájení oprav připraveny: těsnění pro položení doprostřed štěrbiny mezi boky cívek, mezifázové těsnění, linoxynové trubice pro izolaci spojů vodičů vnitrostrojových spojů a výstupních konců, jakož i klíny štěrbin. Délka mezifázových distančních vložek je určena přesahem koncových částí a šířka je určena roztečí vinutí. Drážkové klíny se vyrábí z impregnovaného a vysušeného tvrdého dřeva (buk, bříza) nebo z textolitu.
Vinutí cívek. Jak je uvedeno, volná vinutí jsou vyrobena z kulatých drátů. Sortiment měděného drátu pro výrobu drátů vinutí dosahuje 80 velikostí. V současné době se dráty vyrábějí s vláknitou, smaltovanou a kombinovanou smalt-vláknitou izolací.
Různé typy nebo značky vodičů vinutí mají konvenční písmenná a digitální označení. Rozsah vodičů vinutí je obvykle uveden v továrních pokynech nebo referenčních knihách o opravách vinutí elektrických strojů.
U vinutí elektromotorů řady A a AO je počet vodičů omezen na 34 velikostí a značek – na dva. Většina vinutí je vyrobena z drátu o průměru 1,25 – 1,62 mm. V mnoha případech se vodič stejné velikosti používá pro vinutí různých elektromotorů změnou počtu paralelních větví ve fázi.
Pro elektromotory velikosti 3–5 všech typů a elektromotory velikosti 6–9 typů A, AO, AP, AOT a AK se používá drát značky PELBO a pro typy AO, AOS, AOP drát značky PS D.
Cívky náhodného vinutí je vhodné navíjet z jednoho drátu. Tím je zajištěna jejich kompaktnost a správný tvar. Cívky navinuté ze dvou a více paralelních drátů se do drážky umísťují obtížněji: zvyšuje se pravděpodobnost křížení drátů v drážce (křížení), což je jedna z příčin vad vinutí v důsledku poškození izolace drátu při zhutnění cívky v drážce. Maximální počet paralelních vodičů v cívce jsou tři.
Výjimkou jsou cívky sestávající ze čtyř paralelních vodičů.
Současně je kladení drátů o průměru 2,5 mm a více do drážek také obtížné pro svou tuhost a má za následek poškození izolace drátu a prasknutí výstupků drážkových krabic. Proto jsou cívkové vodiče o průměru větším než 2,5 mm rozděleny na dva stejné paralelní, ale tenčí dráty. Průměr náhradního drátu musí být 1,41krát menší než průměr vyměňovaného drátu. Například pro výměnu drátu o průměru 1,62 mm byste měli vzít dva paralelní vodiče o průměru 1,62: 1,41 = 1,5 mm. Velikost se kontroluje podle zavedených norem a používá se drát nejbližšího standardního průměru (1,16 mm). Není-li požadovaný drát k dispozici, je cívka navinuta drátem jiné velikosti a třídy izolace nebo dvěma tenčími dráty, které se liší průměrem.
Cívky pro volná vinutí jsou navíjeny na strojích se speciálními šablonami, které mají několik článků, což umožňuje navíjení více cívek jedním průběžným drátem, což zjednodušuje proces instalace spojů ve stroji. Počet buněk je zvolen rovný nebo násobek počtu cívek ve skupině. U motorů s nízkým výkonem by měl být počet článků roven počtu cívek ve fázi. Rozměry cívek při převíjení jsou určeny továrním provedením. Je třeba vzít v úvahu, že elektromotory s nízkým výkonem mají měkké a poddajné cívky, takže není důležitý tvar cívky, ale přesné měření délky cívky.
Požadovaný tvar dostává cívka při procesu jejího uložení do drážek statoru. . Na Obr. 1 znázorňuje ručně ovládaný stroj pro navíjení měkkých cívek. Změnu velikosti navinutých cívek dosáhnete posouváním podložek šablony po vahadle. Vzhledem k tomu, že počet závitů vinutí vinutí elektromotorů jedné řady je relativně malý a další nebo chybějící mohou způsobit závady, je přesnost jejich počítání velmi důležitá. Proto je stroj vybaven otáčkoměrem.
U jednosériových elektromotorů s nízkým výkonem se používají soustředná jednovrstvá vinutí. K navíjení skupiny cívek takových vinutí se používá stupňovitá šablona, jejíž počet kroků se rovná počtu cívek ve skupině.
Rozložení vinutí — jedna z nejdůležitějších operací technologického procesu opravy. Před instalací si musí navíječ pečlivě přečíst list výpočtu vinutí pro opravovaný elektromotor.
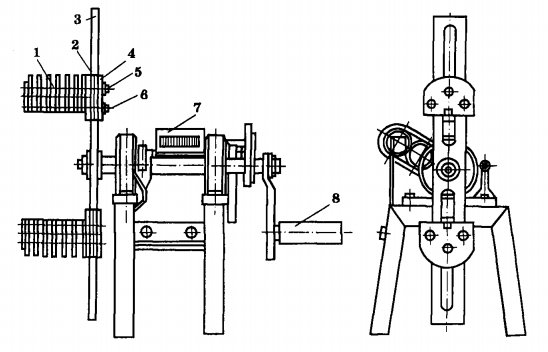
Rýže. 1. Ruční navíjecí stroj na cívky:
1 — blok šablony; 2 — jezdec; 3 — vahadlo; 4 – prkna;
5 – vlásenka; 6 — ořech; 7 — otáčkoměr; 8 — rukojeť
Aktivní ocel statoru musí být v dobrém stavu, protože po položení vinutí je nepřípustné provádět jakoukoliv mechanickou práci: to může vést k poškození izolace vinutí. Stator musí být plně připraven pro instalaci vinutí, musí být vyčištěny drážky, vyfouknuty a zkontrolovány jejich rozměry. Rovněž musí být připraveny všechny izolační části a cívky vinutí.
Každá ovinovačka musí mít kromě běžných měřících a montážních pomůcek (ploché kleště, kruhové kleště, kleště, ocelová a dřevěná kladiva, měřící pravítka atd.) speciální sadu nástrojů.
Pracovištěm navíječe je otočný stůl, který umožňuje otáčení statoru.
Obvyklý způsob pokládání dvouvrstvého vinutí (se stoupáním stoupání) spočívá v tom, že cívky stoupání (v množství rovném stoupání vinutí) jsou položeny spodní stranou na dno štěrbiny, přičemž horní strana zůstává nepoložená. Poté se položí horní a spodní strana zbývajících cívek. Horní strany krokových cívek se pokládají jako poslední. Vzhledem k tomu, že jsou umístěny ve vývrtu statoru, je proces kladení vinutí komplikovaný, zejména u malých průměrů vývrtu. Proto jsou u elektromotorů s malými průměry vrtání obě strany krokových cívek umístěny na dně štěrbiny. Zbývající cívky, kromě cívek posledního kroku, jsou položeny jako u dvouvrstvého vinutí (jedna strana cívky je na dně drážky, druhá je v horní části drážky). Cívky posledního stupně jsou umístěny s oběma stranami v horní části drážky.
Způsob navíjení se volí v každém jednotlivém případě. U prvního způsobu je však vinutí správnější a má úhledný vzhled.
Technologický proces pokládky vinutí by měl začít kontrolou symetrie umístění štěrbinových boxů. V případě, že štěrbinové boxy nezakrývají vinutí, jsou do štěrbin vloženy dočasné vodicí vložky, které je chrání před poškozením při pokládání vodičů cívek.
Cívka, která má být položena, se umístí přes drážku umístěnou na samém dně vývrtu a pomocí speciální desky se protlačí všechny vodiče cívky. Aby se zabránilo křížení vodičů v drážce, pokládají se ve stejném pořadí, v jakém byly navinuty na šablonu. V tomto případě je třeba dbát na to, aby byly všechny vodiče umístěny paralelně k sobě. Potom při každém otočení tělesa statoru o jeden dílek drážky se všechny zbývající cívky první skupiny cívek umístí na dno drážky. Poté se do drážek umístí mezivrstvové rozpěrky a začátek a konec skupiny cívek se bezpečně připevní páskou, motouzem nebo „punčochou“ podél vnějšího obrysu hlav předních částí vnějších cívek. Konce svorek jsou umístěny paralelně s dráty cívky. Spodní strana cívek další skupiny cívek se položí stejným způsobem a pokračuje se, dokud se nezaplní strany všech cívek zahrnutých v kroku.
Poté se spodní i horní strany všech cívek umístí do drážek a po uložení spodních stran do drážek se umístí mezivrstvové distanční vložky, zajistí se začátky a konce skupin a poté se zajistí horní strany skupin cívek. Pokud jsou mezivrstvová těsnění při montáži zkosená, nejenže neizolují strany cívek umístěných v jedné drážce (cívky mohou patřit do různých fází), ale mohou také způsobit závady při utěsnění vinutí.
Pokládání horních stran cívek je zodpovědnější a pracnější operace než pokládání spodních stran, protože část drážky je již vyplněna dráty spodní cívky a mezivrstvovým těsněním. Před položením drátů horních cívek se dráty zhutní v drážce. Chcete-li to provést, vložte těsnění do drážky a posuňte jej podél mezivrstvového těsnění a současně na něj udeřte kladivem, aby se vinutí usadilo. Před položením drátů horních cívek jsou pečlivě vyrovnány a umístěny do drážky skrz štěrbinu. V některých případech je po položení části vodičů horní cívky nutné drážku znovu utěsnit.
Po rozložení všech závitů se z drážky vyjmou vodicí vložky, dráty se v drážce opět zhutní, nasadí se klínová těsnění a drážka se zaklíní. Tloušťka drážkového klínu se volí tak, aby bylo zajištěno dostatečně pevné, ale ne nadměrné upevnění drátů v drážce.
Pokud konstrukce počítá s překrytím okrajů drážkové krabice, lehce udeříme kladivem na hrany krabice skrz těsnění po celé délce drážky, klín potřeme parafínem, jeho konec seřízneme do kužele v délce 3-5 mm a zasuneme do drážky od konce ocelového obalu. Potom, aniž byste vyjímali těsnění z drážky, lehce zatlučte klín, posuňte těsnění před klín a přitlačte ho k okrajům krabice. V případech, kdy jsou drážkové krabice vyrobeny bez ohýbání, je klín vložen dovnitř drážkové krabice.
Proces zarážení klínu se neliší od postupu popsaného výše, ale je prováděn se zvláštní péčí, aby se drážková skříň nezasekla s hnaným klínem.
Po položení horních stran cívek a zaklínění drážek v předních částech mezi skupiny cívek se pod první cívky každé skupiny nainstalují těsnění. Tato těsnění se nazývají mezifázová. Poskytují izolaci mezi sousedními cívkami, které patří do různých fází. Tvar mezifázových rozpěrek musí opakovat tvar předních částí vinutí s přídavkem 5-7 mm podél celého obrysu, aby se oddělily spodní a horní strany skupin cívek. Před položením posledních svitků se horní strany svitků prvního stupně, které předtím nebyly položeny do drážek, ohýbají směrem ke středu vývrtu, aby se vytvořila možnost položení spodních stran.
Ruční navíjení cívek na šablonu vyžaduje hodně práce a času. Pro urychlení procesu navíjení a snížení počtu pájek a spojů se používá mechanizované navíjení cívek se speciálními šablonami, umožňující postupné navíjení všech cívek jedné skupiny cívek nebo fáze.
Hotová skupina cívek se umístí do drážek (obr. 2). Po dokončení položení cívek do drážek statoru a zaklínění vinutí je obvod sestaven. Poté se zkontroluje správnost připojení a nepřítomnost zkratů mezi fázemi a „na tělo“ přivedením napětí 1–1,5 kV pomocí zařízení SM-1 nebo SM-2. Ten má menší hmotnost, rozměry a průměr katodové trubice, takže se používá jako přenosné zařízení.
Po kontrole správnosti montáže a nepřítomnosti vad ve vinutí jsou vodiče vinutí spojeny pájením nebo svařováním, připojením výstupních vodičů PRG k začátkům a koncům fází. U motorů s výkonem do 25 kW se vodiče vinutí spojují obvykle svařováním elektrickým obloukem kleštěmi připojenými ke svařovacímu transformátoru 380-127/36-1-2 V a nad 25 kW – pájením tvrdými pájkami MF nebo cíno-olovnatými pájkami POS-40 nebo POS-50. Jako tavidlo se používá kalafuna.
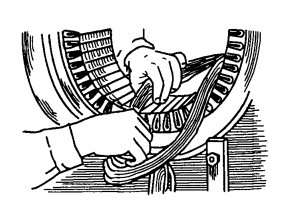
Rýže. 2. Uložení do drážek cívek s náhodným vinutím
Oprava rotorů se zkratovaným vinutím. Zkratovaný rotor se snáze opravuje než vinutí statoru, protože jeho obvod vinutí je velmi jednoduchý. Po odstranění starého vinutí jsou do štěrbin rotoru zaraženy nové tyče rotoru z červené mědi, připravené podle rozměrů starých. Uzavírací kroužky jsou vyrobeny z materiálu, který má větší odolnost než tyče (například bronz). Tyče s uzavíracími kroužky se spojují pájením tvrdými pájkami nebo svařováním. Poté je rotor opracován a vyvážen. Zkratovaná vinutí rotoru jsou často vyrobena z litého hliníku. Nejčastějším poškozením hliníkových rotorů jsou praskliny a praskliny ve zkratovacích kroužcích a někdy praskliny tyče. Mělké trhliny jsou připájeny pájkou třídy A a rotory jsou znovu naplněny roztaveným hliníkem. Při doplňování se hliník nejprve roztaví v peci při teplotě 700–750 °C a poté se rotor plní statickou, odstředivou nebo vibrační metodou pod tlakem.