Obecné informace o keramice
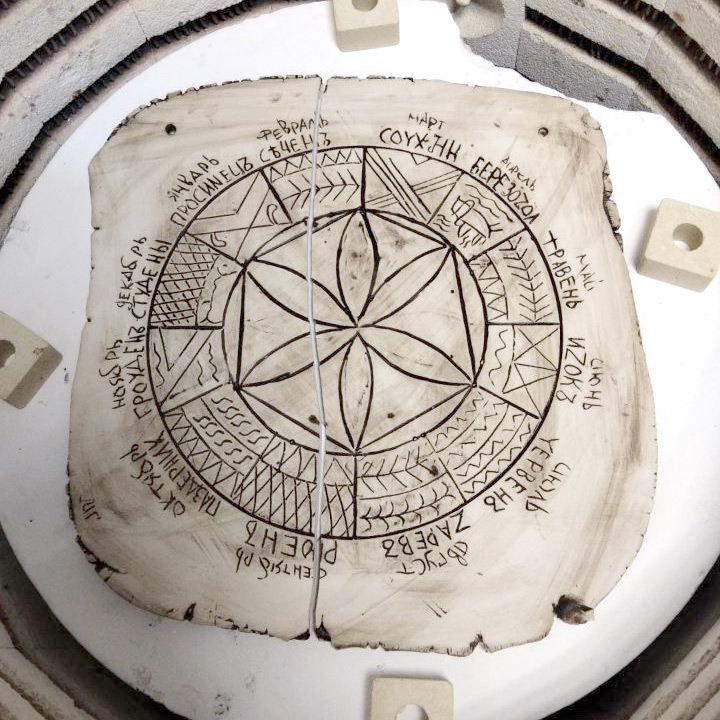
Keramické výrobky se získávají z hliněných hmot lisováním, sušením a vypalováním.
Drsný — obecný název lisovaných výrobků před vypálením.
Tělo výrobku po vypálení se nazývá lebka nebo střep.
Hlavními způsoby tvarování výrobků jsou modelování, točení na hrnčířském kruhu, lisování a odlévání do sádrových forem a mechanické lisování.
Sušení a vypalování hliněných výrobků
Sušící produkty — nejdůležitější fáze před jejich odpálením. Úkol sušení – odstranit většinu vlhkosti ze suroviny, snížit na minimum stupeň deformace a pravděpodobnost praskání výrobků. Během procesu sušení se vlhkost pohybuje kapilárami suroviny z vnitřku produktu na jeho povrch, odkud se odpařuje do okolí.
Výrobky lze sušit přirozeně (na vzduchu) nebo nuceně (v sušících komorách).
Přirozené sušení vyžaduje zejména dodržování pravidel a neustálé sledování.
Aby nedocházelo k nadměrnému pnutí, ke kterému při sušení dochází, je nutné zajistit rovnoměrné a postupné odstraňování vlhkosti ze suroviny, směřování čela sušení od středu k okrajům výrobku, zcela eliminující vliv nahodilých zdrojů tepla a vlivy průvanu. Ve všech fázích je vhodné používat vodu nasákavé podklady – sádrokartonové desky a tvarované bomby, aby byla chráněna spodní část výrobku, která je nejvíce náchylná k praskání. V případě stolního nádobí je třeba nejprve obrátit a vysušit spodní část výrobku tvrdého v kůži. Pevné výrobky a plastiky v usně tvrdém stavu jsou rozřezány na kusy, následně se v nich pomocí smyčky vytvoří dutina, načež se výrobky pomocí skluzu znovu sestaví. Ve stěně hotového výrobku musí být ponechán malý otvor, který umožní volný únik horkých plynů při vypalování. V opačném případě je zaručena ztráta produktu v důsledku jeho výbuchu.
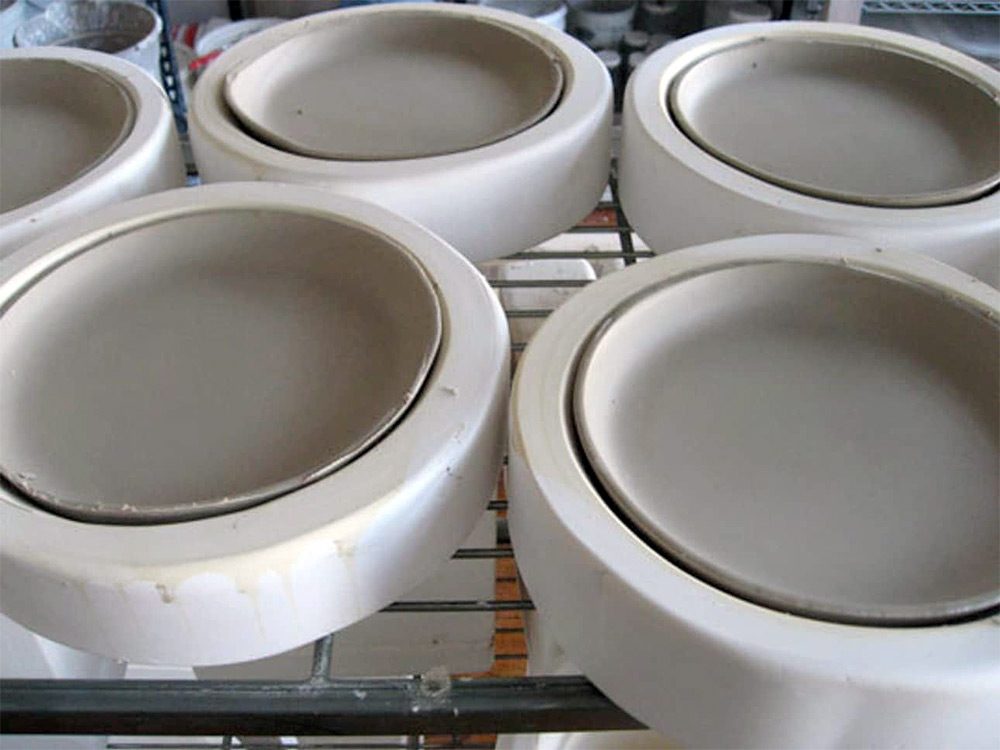
Vysoce kvalitní lisovaný a sestavený výrobek s jednotnou stěnou s největší pravděpodobností úspěšně odolá sušení a následnému vypalování. Vyčnívající části výrobku by měly být vysušeny jako poslední, poté, co je nejprve chraňte vodotěsnou fólií. Pořadí a doba sušení závisí na druhu a vlhkosti keramické hmoty, strukturní složitosti a velikosti výrobku.
Výhodou sušicích komor je schopnost autonomně a spolehlivě zajistit příznivý režim sušení (s plynulým ohřevem prostoru komory na konstantní teplotu cca 60-70°C) pro budoucí keramické výrobky jakéhokoli typu, včetně forem a litých sádrových forem a modelů.
Smršťování a praskání výrobků během sušení
Smrštění vzduchem — zmenšení velikosti produktu během procesu sušení.
Odpařující se vlhkost vytváří prostor pro částice jílu, což způsobuje, že se přibližují k sobě a zmenšují velikost produktu. Čím vyšší je vlhkost hliněné hmoty, a tedy čím nižší je množství sušiny, tím větší je smrštění produktu vzduchem. Největší smrštění vzduchem vykazují výrobky z tzv. mastného jílu, který je schopen vázat největší množství vody. Takové jsou například červené jíly.
Smršťování vzduchem je přirozeně doprovázeno zvýšením mechanického namáhání výrobku. Heterogenita a nerovnoměrná vlhkost hliněné hmoty, neopodstatněné rozdíly v tloušťce mezi sekcemi výrobku, špatné konstrukční řešení a celky v kombinaci s nesprávným režimem sušení aktivně přispívají ke vzniku a růstu nadměrného pnutí, které vede k deformaci výrobku, vzniku trhlin nebo prasklin.
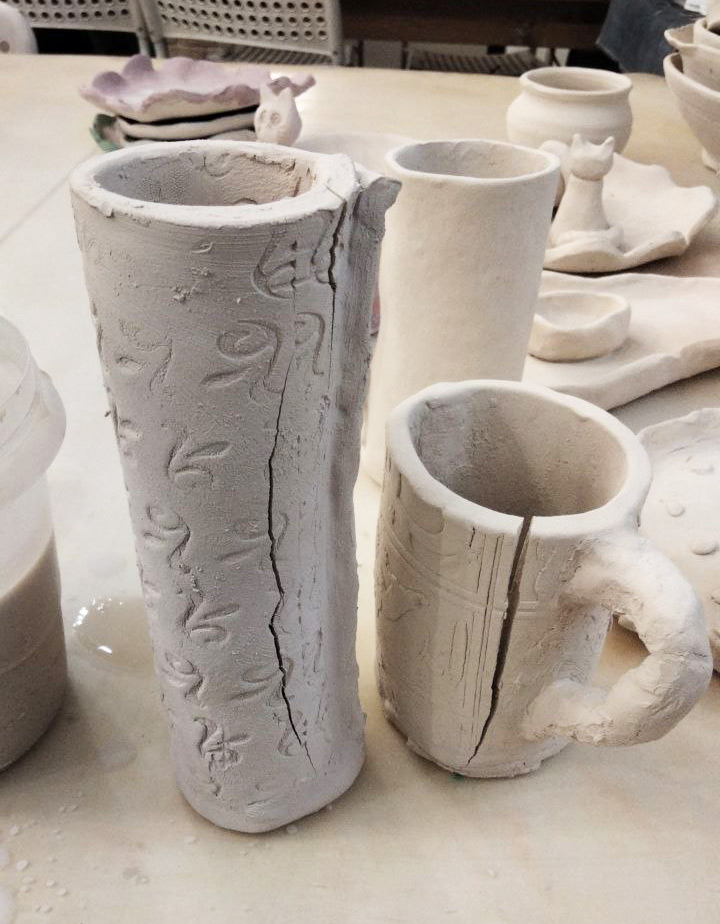
Hlavní metody prevence praskání produktů ve fázi sušení jsou: regulace obsahu tuku v jílové hmotě zavedením chudých přísad nebo plastické fáze v případě příliš chudých surovin; zprůměrování surovin podle obsahu vlhkosti a složek v nich obsažených, jakož i odstranění vzduchových kapes – pomocí dlouhodobého hnětení hliněného těsta; kompetentní výpočet, návrh a lisování výrobků; hladké, kontrolované sušení; udržení optimálního pracovního tempa ve všech fázích výroby keramických výrobků. Jednoduše řečeno, všechny operace musí být provedeny včas.
Hořící
Hořící — zahřátí vysušené keramické hmoty výrobku na teplotu, která zajistí spolehlivé spékání jeho částic. V důsledku dlouhodobého tepelného zpracování se snižuje pórovitost keramického tělesa, výrazně se zvyšuje jeho mechanická pevnost a tvrdost, mění se barva a je opět pozorováno smrštění výrobku, které se nazývá smršťování ohněm. Čím vyšší je teplota výpalu, tím větší je smrštění ohněm a tím nižší je koeficient nasákavosti střepu. Pro různé keramické hmoty je rychlost smrštění různá. Porcelán má nejvyšší smršťování ohněm (až 17-20%) a nejnižší nasákavost (až 0%). Smršťování vzduchem a ohněm tvoří celkové smrštění produktu. Informace o celkovém smrštění konkrétní keramické hmoty je třeba vzít v úvahu při navrhování výrobků, kdy výsledné rozměry výrobku vyžadují koordinaci s kritickými pracovními faktory (například při výrobě krbových kachlů nebo dekorativních kompozitních panelů).
První výpal se nazývá odpadní výpal.
Nalitá palba — výpal odpadního produktu pokrytého keramickou glazurou.
V tomto ohledu existují dvě hlavní schémata střelby.
Kamenina – když je teplota výpalu odpadu výrazně vyšší než teplota litého výpalu. Například odpad – 1200°C, zálivka – 980°C.
Porcelán – když je teplota litého výpalu výrazně vyšší než teplota výpalu odpadu.
Například odpad – 800°C, zálivka – 1300°C.
V praxi se skutečné vzory vypalování mění v širokém rozmezí teplot a často nabývají smíšeného nebo středního charakteru, například při vypalování odpadem a litím při stejné teplotě. V případě potřeby je keramický výrobek vypalován 3, 4 nebo vícekrát (vícenásobný výpal je nutný pro zlaté obložení, dekoraci leskem, vysoce uměleckou přeglazurní malbu obkladů a dekorativních panelů). U takto složitého schématu se výpaly následující po litém obvykle provádějí při teplotě nižší než vylévané, nebo při stejné teplotě. V průmyslové výrobě se často používá tzv. jednorázový výpal keramiky, aby se snížily náklady na energii, pracovní dobu a procento vad, což vyžaduje rozsáhlé zkušenosti a pečlivě vyvinutou technologii výrobního cyklu.
Keramické vady vznikající během procesu vypalování
Nejčastější vady amatérské keramiky, které vznikají při procesu výpalu odpadu, jsou: nedopalování střepu, které způsobuje mnoho problémů při glazovaném výpalu; přepálení, vedoucí k deformaci, bobtnání a praskání střepu; výbuch střepu; tzv. fly – pinpoint glandulární inkluze; výkvěty – bělavý povlak ve vodě rozpustných solí.
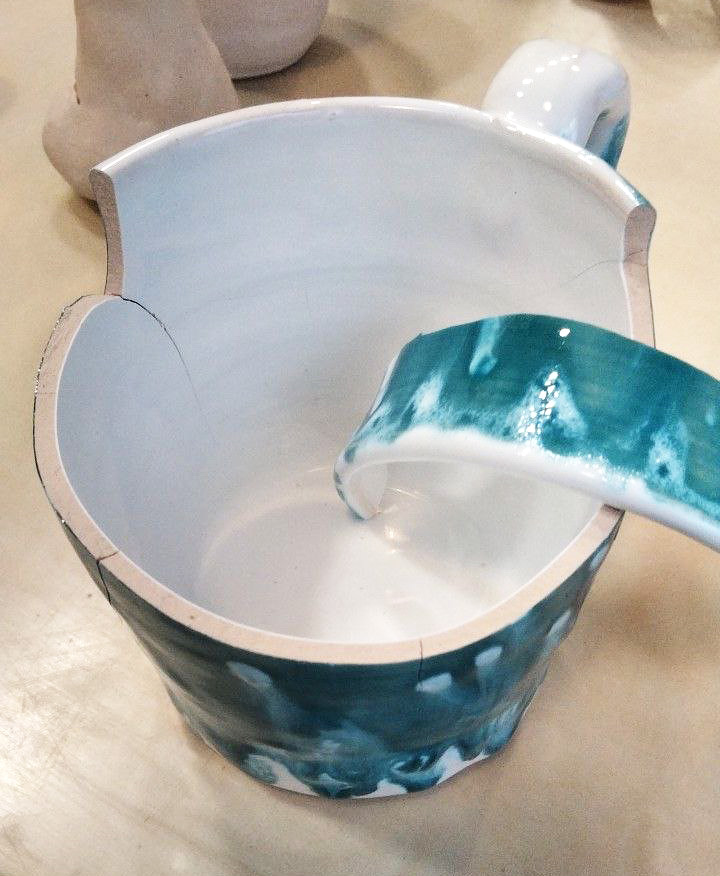
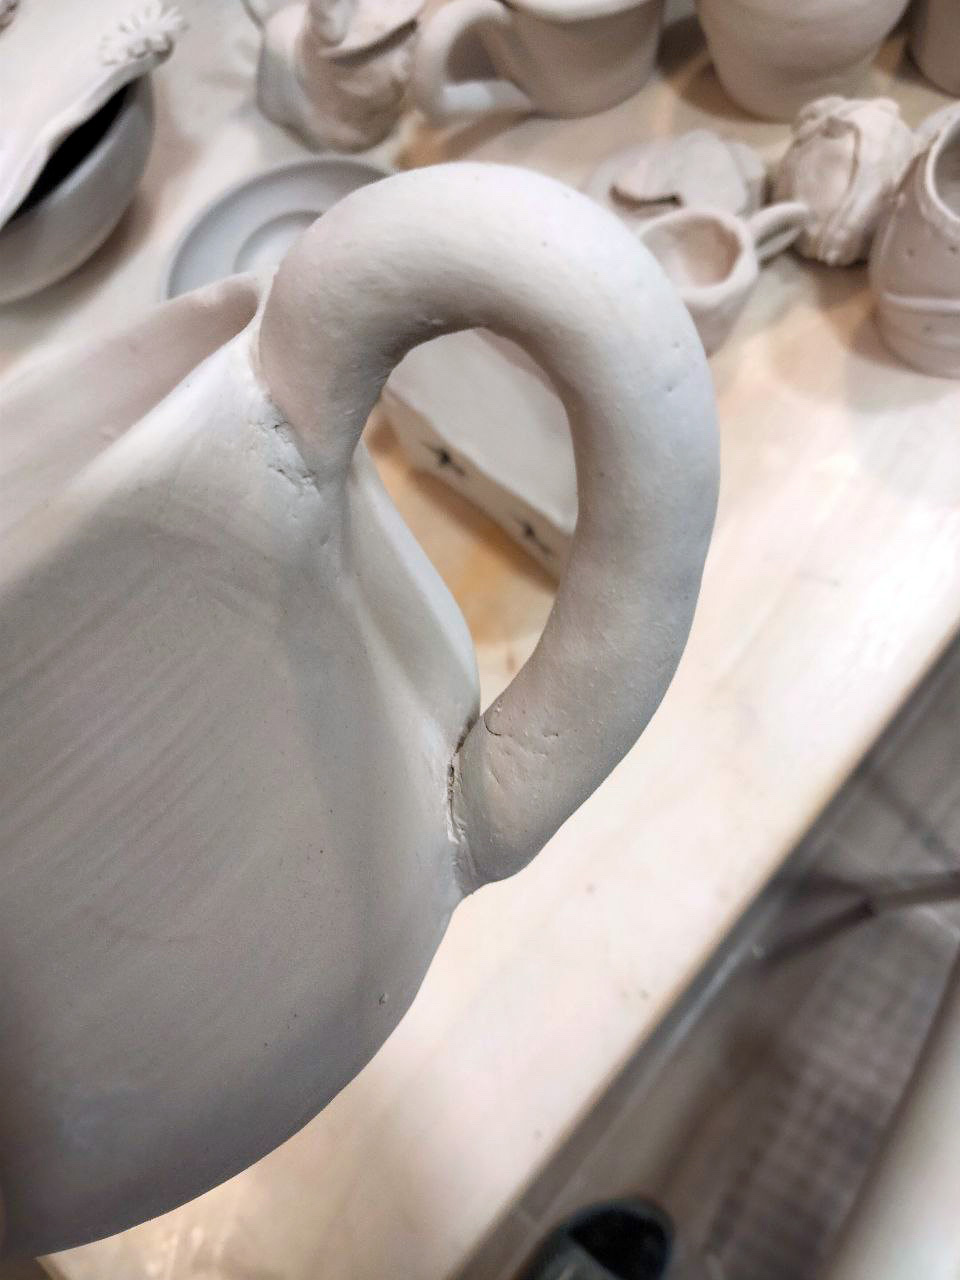
Mezi běžné vady spojené s vypalováním glazury patří: pupínky a dírky, důlky, nahromadění, suchá glazura, odskakování glazury, odletující hrana a var.
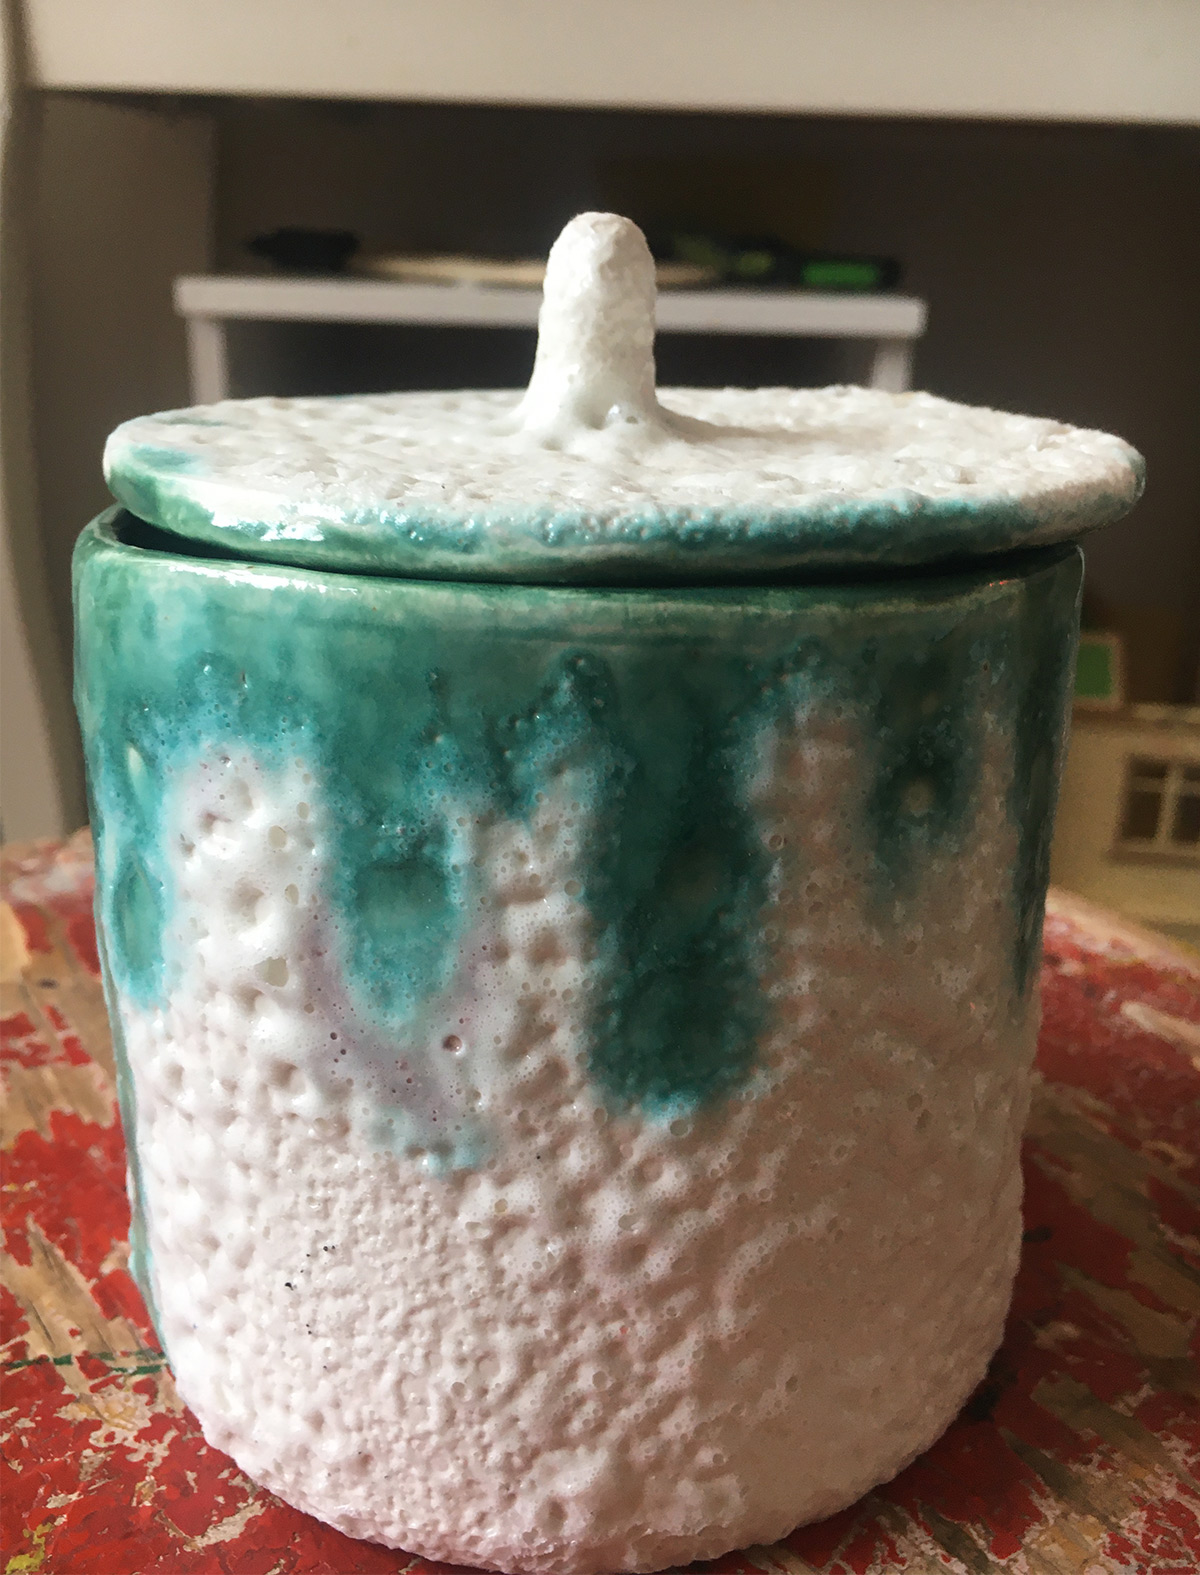
Boj proti zmíněným a dalším vadám je nedílnou součástí výroby keramiky na jakékoli úrovni, ať už jde o průmyslový podnik, soukromou dílnu nebo vzdělávací studio. V dalším článku se na problematiku vad podíváme podrobněji a dáme doporučení, jak jejich příčiny odstranit.