Elektrody pro svařování hliníku: které jsou potřebné pro svařování invertorovým obloukem? Svařování wolframem doma
Mnoho začínajících svářečů se zajímá o otázku, k čemu se používají wolframové elektrody, pro jaký druh svařování jsou vhodné, co svařují a jaké mají vlastnosti. Ihned odpovíme, že takové spotřební materiály jsou potřebné pro svařování konstrukcí v prostředí ochranného plynu.
Předmětné elektrody se používají především ve specializovaných dílnách a velkých výrobních závodech. Moderní automatické zařízení však umožňuje použití wolframových elektrod pro spojování nerezových a neželezných kovů doma. Následující materiál je připraven speciálně pro takové svářeče.
Charakteristika a typy wolframových elektrod
Wolframové elektrody se používají pro argonové obloukové svařování a práci s hliníkem. Podobné produkty se prodávají ve tvaru tyče o velikosti přibližně 175 milimetrů. Jsou vyrobeny z wolframu a do kompozice se přidávají speciální komponenty, které zlepšují kvalitu svaru. Svařování s takovými elektrodami se provádí v prostředí ochranného plynu, kterým je helium nebo argon.
Při svařování je spotřeba wolframových elektrod nízká. Proto se jim také říká netavící. Účel/použití wolframové elektrody se liší v závislosti na velikosti průřezu jádra. Na základě těchto parametrů se volí síla svařovacího proudu.
- 50A – pro drát 1 mm;
- 100A – pro 1,6mm spotřební materiál;
- 200A – pro drát 2 a 2,4 mm;
- 300A – pro elektrody o průřezu 3,2 mm;
- Více než 300A – tyče s drátem 4 mm.
Kromě toho jsou nekonzumovatelné wolframové elektrody rozděleny podle proudu
- Pro DC jsou vyžadovány produkty značky WT nebo WY.
- Pro střídavý proud se používají analogy WZ nebo WP.
- Pruty třídy WL a WC jsou univerzální.
Obvykle uvažované přídavné materiály jsou nezbytné pro svařování kovových konstrukcí z uhlíkových, nerezových a konstrukčních ocelí, jakož i dílů z neželezných kovů. Tato volba elektrod zajišťuje vytvoření pevného a rovnoměrného svaru. Při formování složitějších konstrukcí se používají nízkouhlíkové kovové výrobky, které vytvářejí monolitické spojení přířezů, aniž by byla narušena celistvost materiálů.
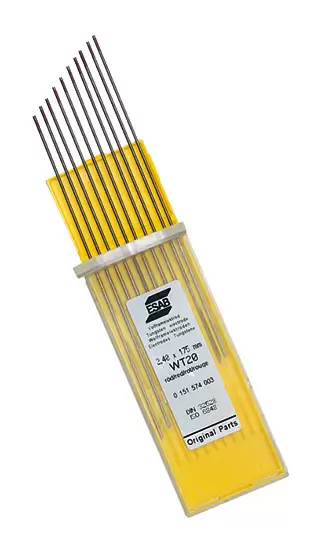
Wolframový spotřební materiál se aktivně používá v takových oblastech národního hospodářství, jako jsou:
- potravinářský a kosmický průmysl;
- Vojensko-průmyslový komplex a lékařský průmysl;
- chemické a jaderné inženýrství/výroba obráběcích strojů.
Značení a dekódování
Pro pohodlí svářečů a minimalizaci chyb při výběru spotřebního materiálu jsou nespotřebovatelné elektrody rozděleny do kategorií, které mají specifické označení.
Latinské písmeno „W“ označuje, že výrobek patří do kategorie wolframových elektrod. Poté je předepsána ligatura – přísady a plniva, které zajišťují zlepšené svařovací vlastnosti. Mohou to být symboly:
- WP – čistý wolfram (99,5 %);
- Z – přidaný oxid zirkoničitý;
- T – přidaný oxid thoričitý;
- C – přidaný cer;
- Y – přidaný oxid yttrititý;
- L – přidaný oxid lanthanitý.
Čísla před písmeny označují procento konkrétní ligatury a také délku drátu použitého jako jádro.
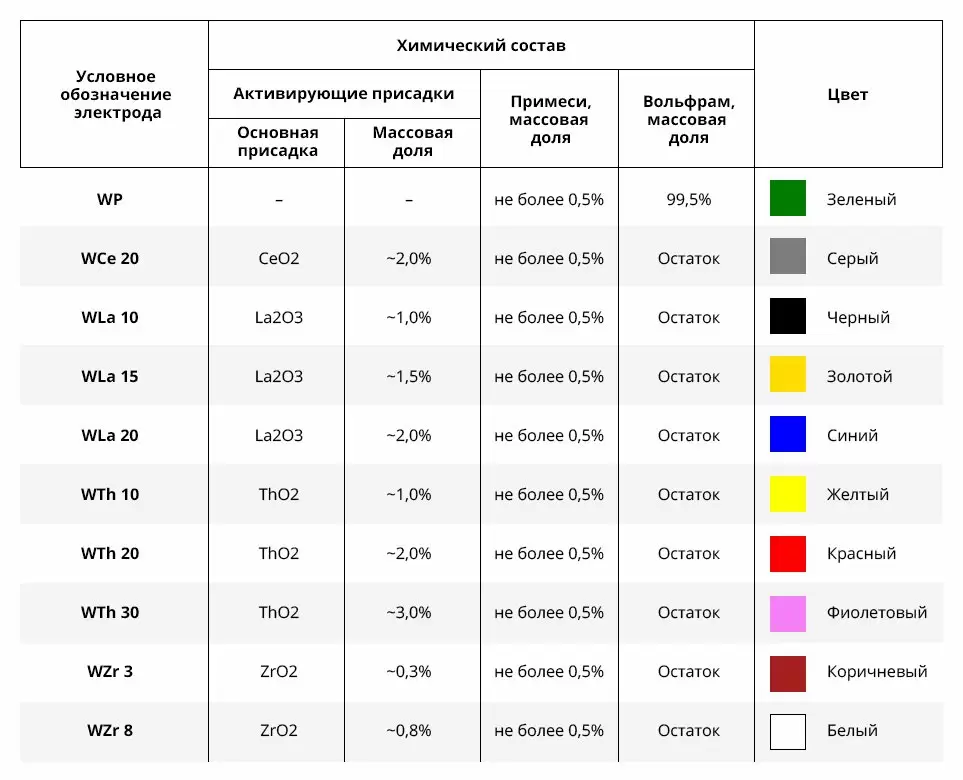
Aktivně se využívá i barevné značení netavícího se spotřebního materiálu.
- Bílé produkty jsou WZ-8, jejichž složení obsahuje 0,8 % oxidu zirkoničitého. Jsou určeny pro práci se střídavým proudem a jsou vybaveny hrotem ve tvaru koule. Tyto tyče se používají pro práci s hořčíkem a hliníkem, bronzem a niklem a také kompozity na bázi těchto kovů.
- Zelené elektrody WP fungují perfektně v prostředí s ochranným plynem. Používají se pro svařování dílů z hliníku a hořčíku.
- Šedá barva označuje univerzální spotřební materiál WC-20, který obsahuje 2 % oxidu ceru. Při jejich použití začíná svařovací oblouk již při nízkých proudech, což zjednodušuje práci s válcovanými trubkami a tenkými plechovými přířezy a umožňuje vytváření struktur z titanu, tantalu atd.
- Modré a zlaté modely WL-15 obsahují asi 2 procenta ceru, což výrazně zvyšuje provozní proud. Proto se takové spotřební materiály vyznačují jednoduchým zapálením oblouku, čistými svarovými spoji a polovičním opotřebením jádra. Jsou vhodné pro svařování měděných, hliníkových a bronzových obrobků a také vysoce legovaných ocelí.
- Tmavě modrý spotřební materiál WY-20 obsahuje yttrium v množství asi 1,8-2,2 procenta. Používají se pro svařování nerezových, nízkouhlíkových a uhlíkových ocelí, jakož i slitin mědi a titanu.
- Červená barva je pro tyče s oxidem thorium (WT-20), určené pro použití se stejnosměrným proudem, s minimální spotřebou materiálu. Takové výrobky se používají při svařování různých neželezných kovů.
Výběr a příprava elektrody
Nekonzumovatelné svařovací materiály se vybírají na základě následujících parametrů:
- typ a velikost;
- chemické složení;
- tvar hrotu;
- kvalitu ostření.
Profesionálové volí optimální elektrodu pro konkrétní úkol na základě vlastních zkušeností, zatímco začátečníkům se doporučuje používat speciální tabulky a referenční knihy, které udávají parametry různých modelů.
Ostření wolframových elektrod je povinným postupem pro přípravu zařízení pro svařovací proces. Rozložení energie, pohyblivost elektronů a parametry svařovacího oblouku během procesu svařování závisí na stavu a geometrii hrotu výrobku. Geometrie hrotu tyče také ovlivňuje tvar svaru a parametry svařování materiálu.
Ostření nespotřebitelných elektrod se provádí podle zvláštních pravidel pro všechny druhy spotřebních materiálů. Modely WP a WL mají tedy kulovou špičku, zatímco analogy značky WT mají špičku konvexní. U produktů WZ, WC a WY má hrot elektrody kuželovitý tvar.
Délka ostření tyče je v každém případě určena průměrem tyče. K provedení operace použijte brusku. Úhel ostření si zaslouží zvláštní pozornost a měl by odpovídat následujícím hodnotám:
- 10-20 stupňů – nízké proudy;
- 20-30 stupňů – průměr;
- 60-120 stupňů – maximální výkon.
Úhel ostření ovlivňuje vlastnosti svařovacího procesu a také spotřebu produktu. Pokud je postup ostření elektrody proveden nesprávně, obdržíte:
- nesprávná šířka připojení;
- porušení symetrie obrobků;
- špatné svařování materiálu;
- bloudění svařovacího oblouku.
Specifika svařování wolframem
Argonové svařování pomocí wolframových tyčí se vyznačuje možností použití ručního, automatického a poloautomatického režimu. Kromě toho jsou zdůrazněny následující aspekty:
- spojování kovů bez použití přísad;
- svařování obrobků o tloušťce 0,1 mm a méně;
- vytvoření oblouku bez kontaktu a kovu;
- minimální spotřeba elektrody v ochranném oblaku.
V této souvislosti je třeba poznamenat, že správná volba síly proudu umožňuje snížení spotřeby tyče, zatímco spotřeba plynu přímo závisí na rychlosti svařování a tloušťce obrobku.
Závěr
Dnes jsou v Rusku dostupné wolframové elektrody mnoha značek a výrobců. Švédské produkty značky ESAB, které jsou vytvořeny na základě licence v ruských podnicích, jsou obzvláště oblíbené mezi profesionály.
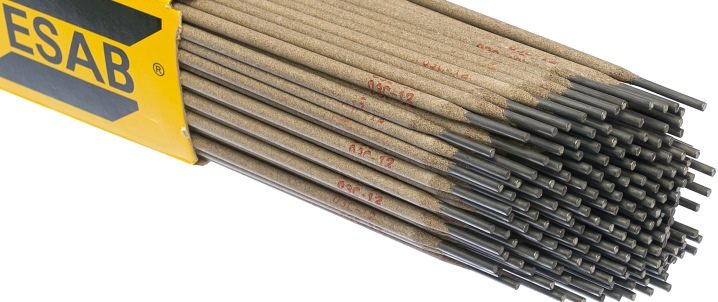
Elektroda je nepostradatelným prvkem svařování; bez ní by proces spojení dvou kovových částí nebyl možný. V závislosti na zpracovávaném materiálu může mít tento produkt různé vlastnosti. Protože hliník je měkký kov, vyžaduje speciální elektrody.
Vlastnosti
TIG svařování se směsí plynů argonu nebo helia je nejspolehlivějším způsobem svařování hliníku, zejména pokud jde o tenké plechy. Při použití pouze helia jako ochranného plynu může být vytvořený oblouk a schopnost hlubokého průniku nejvhodnější pro tlustší obrobky. Při použití pouze argonu není povrch dostatečně očištěn od oxidového filmu. V důsledku toho se šev stává porézním a tím méně odolným.
Při práci s hliníkovými elektrodami je zdrojem tepla oblouk mezi spotřebním prvkem a základním kovem.
Takové výrobky mohou být použity pro svařování hliníkových slitin a je žádoucí, aby elektroda a obrobek měly podobné složení.
Tavidlo přítomné na povrchu, které je základní složkou hliníkové elektrody, je schopno odstranit vrstvu oxidu na základním kovu, zatímco proud elektrody brání oxidům ve vytváření filmu na roztaveném kovu. Je to tavidlo, které chrání svar při jeho ochlazování a tvoří ochrannou bariéru, která dobře funguje i ve větrných podmínkách.
V závislosti na koeficientu povlaku nebo tloušťce vrstvy tavidla se takové elektrody dělí do 3 skupin:
- s lehkým pokrytím;
- se středním krytím;
- s těžkým povlakem.
Nanášení tavidla na svařovací elektrody má řadu výhod:
- chrání zónu svařování před oxidací poskytnutím potřebné atmosféry kolem oblouku;
- vytváří strusku s nízkou teplotou tání, která rozpouští nečistoty přítomné v kovu, jako jsou oxidy a nitridy;
- určuje zrnitost svařovaného kovu;
- přidává legující prvky ke svařovanému kovu;
- stabilizuje oblouk;
- snižuje rozstřik svarového kovu;
- koncentruje tok oblouku a snižuje tepelné ztráty, což vede ke zvýšení teploty oblouku;
- zpomaluje rychlost ochlazování svaru a urychluje proces tuhnutí;
- zvyšuje rychlost usazování kovu a zvyšuje hloubku průniku.
Povlak elektrody může sestávat ze dvou nebo více složek. Pro různé druhy kovů, které se mají svařovat, se používají různé typy povlaků.
Struskotvorné složky jsou oxid křemičitý (SiO2), oxid manganu (MnO2), oxid železitý (FeO), azbest, slída. V některých případech se používá také oxid hlinitý (Al2O3), ale díky němu je oblouk méně stabilní.
Mezi přísady, které zlepšují výkon oblouku, patří oxid sodný (Na2O), oxid vápenatý (CaO), oxid hořečnatý (MgO) a oxid titaničitý (TiO2).
Deoxidační činidla – grafit, dřevitá moučka, uhličitan vápenatý, škrob, celulóza, dolomit. Jako pojivo se používá křemičitan sodný, křemičitan draselný a azbest.
Legující prvky používané pro zvýšení pevnosti svaru jsou vanad, kobalt, molybden, hliník, chrom, nikl, zirkonium a wolfram.
Zobrazit přehled
Wolfram
Pro invertorové obloukové svařování hliníku se nejčastěji používají elektrody s wolframem.
Ceriovaná wolframová elektroda má velký potenciál pro práci při vyšších teplotách. Poměrně často se používá i u moderních technologií. Může a měl by být použit při práci se svařovacím invertorem, který je nezbytný pro zajištění stabilní dodávky proudu.
Tento produkt lze použít pro obloukové svařování AC i DC.
Cerovaná wolframová elektroda umožňuje zvýšit svařovací proud o 25-30% ve srovnání s čistým wolframem stejného průměru.
V současné době se tedy v těžkém průmyslu pro svařovací procesy nejen slitin, ale i čistého hliníku používají převážně cerované, thoriované, lanthanované a zirkonované wolframové elektrody.
Tento produkt obsahuje asi 97 % wolframu a pouze 2 % ceru. Toto je nejlepší řešení pro nízkoproudé instalace. Hlavní oblastí použití je svařování tenkých plechů a trubek.
Lanthanované elektrody obsahují lanthan. Poskytují vynikající oblouk, který zůstává stabilní po dlouhou dobu. Produkty jsou ideální pro práci s negativními elektrodami se stejnosměrným i střídavým proudem. Lanthan je rovnoměrně rozložen po povrchu švu.
Pokud chcete zajistit svařování s minimálním množstvím rozstřiku, pak byste měli použít zirkonovou wolframovou elektrodu.
Další možností je elektroda vzácných zemin, která může obsahovat různé přísady oxidů a kovů.
Každé balení takových produktů obsahuje přesný seznam plného složení. V závislosti na tom se mění vlastnosti během svařovacích operací.
Není těžké vybrat elektrodu pro práci, stačí vědět, jaké vlastnosti má každý typ. To, co je od sebe odlišuje, je barva povlaku. V extrémních případech je vždy možné použít běžný wolframový výrobek.
Grafit
Grafitové elektrody se používají při obloukovém svařování stejnosměrným i střídavým proudem. Specifický elektrický odpor grafitových elektrod zajišťuje maximální proudovou zatížitelnost bez přehřívání. Objemová nebo zdánlivá hustota je vyšší, což zpravidla ovlivňuje kvalitu švu.
Pevnost v ohybu je vysoká, což má za následek sníženou míru lomu. Pevnost v tahu je také vyšší. Koeficient tepelné roztažnosti je nízký, což poskytuje lepší odolnost proti teplotním šokům.
UHP grafitová elektroda se používá hlavně pro ultra-vysoký elektrický oblouk s proudovou hustotou nad 25 A/cm2.
Takové výrobky mohou odolat vysokým proudům a vysokým rychlostem vybíjení. Nejsou snadno deformovatelné, odolné proti praskání, vylamování a oxidaci. Elektrody tohoto typu mají vysokou mechanickou pevnost a nízký elektrický odpor. Poskytují potřebnou přesnost zpracování.
HP grafitová elektroda se používá hlavně pro svařování ultra vysokým výkonem elektrickým obloukem s rozsahem proudové hustoty 18-25 A/cm2. Technické vlastnosti zahrnují vysokou hustotu a chemickou stabilitu. Tato elektroda je odolná proti prasknutí a odštípnutí.
Povrch takových výrobků by neměl mít více než 2 vady během používání nebo příčné praskliny. Pokud existuje podélná trhlina, její délka by měla být menší než 5 % obvodu elektrody a její šířka by se měla pohybovat od 0,3 do 1,0 mm.
Uhlí
Jsou široce používané 2 typy uhlíkových elektrod. Předpálené uhlíkové elektrody jsou vyrobeny ze směsi uhlíkových částic a černouhelného dehtu, který působí jako pojivo. Elektroda vzniká vyfukováním z ohřáté deskovité směsi a následně vypalována. Konečná teplota vypalování je dostatečná pro karbonizaci pojiva. Je to asi 850 °C. Při této rychlosti se vytvoří pojivová složka, uvolní se všechny těkavé látky a značná část produktu podléhá smrštění.
Samospékací elektrody – směs je umístěna v trubkovém kovovém pouzdře. Plášť obsahuje podélná perforovaná žebra, která jsou obklopena karbonem.
Výrobky jsou vyráběny v pecích s ponorným obloukem. Mezi nimi jsou různé slitiny a sloučeniny. Každý se používá při svařování určitého druhu kovu.
Uhlíkové elektrody jsou amorfní. Vznikají ze směsi částic a plniv. Předpálené výrobky se vyrábí ve všech průměrech do 1500 mm. Některé jsou vyrobeny ve formě čtverců, vše závisí na použité troubě.
Výroba uhlíkových elektrod je kapitálově náročná činnost. Výrobci přímých uhlíkových kolíkových elektrod se řídí zavedenými specifikacemi akceptovanými pro grafitové elektrody. Neexistují jednotné normy pro bezkontaktní připojení, což má za následek omezenou zaměnitelnost mezi značkami. Průměry elektrod jsou nabízeny v amerických i metrických velikostech bez omezení jedinečných rozměrů.
Značky
Pro práci s hliníkem se používají obalené elektrody. Mezi nejoblíbenější patří OZA-1, který je použitelný výhradně na čistý kov. Před zahájením práce budete muset nejprve očistit povrch od vrstvy oxidu a dodatečně jej zahřát.
Při použití tohoto produktu je svar složitý. Je nutné jej opláchnout vodou, ale nejprve se musí zahřát. Šev se čistí kovovým kartáčem. Popsaný spotřební materiál má také nevýhodu – je velmi obtížné provádět vysoce kvalitní práci ve svislé poloze, protože se začíná tvořit další oblouk.
Pro spojování slitin křemíku a hliníku je nejlepší použít OZA-2.
Také pro silné díly z čistého hliníku se používá elektroda OZANA-1. Zahřívání se provádí až na teplotu 400 °C. OZANA-2 je modifikací stejného produktu, který se používá pro hliníkové slitiny.
Pokud je materiál legován silenem, manganem nebo hořčíkem nebo je nutné svařovat dural, pak bude ideálním řešením elektroda pod značkou OKB96.20.
V odvětví, jako je strojírenství, je použita elektroda značky OK96.50. Jeho jádro je vyrobeno z hliníku a nahoře je naneseno křemík a železo, přičemž tloušťka produktu se může lišit.
Svařování je možné pouze proudem s obrácenou polaritou. Pokud použijete alkalicko-solný povlak, můžete vytvořit ochrannou vrstvu, která neutralizuje oxidový film, což negativně ovlivňuje kvalitu švu.
Zkušení svářeči doporučují před použitím této elektrody zahřát obrobek na teplotu 250-300°C.
Tipy pro použití
Pokud je technologie svařování doma pečlivě dodržována, pak by neměly být problémy se získáním vysoce kvalitního svaru.
Pokud nemáte žádné znalosti o technických vlastnostech různých typů elektrod pro hliník, můžete vždy svařovat jednoduchým produktem.
Pro složitější práce, kde je vyžadován dobrý, pevný a neporézní svar, bude nutné zvolit správnou třídu drátu.
Před svařováním je nezbytné důkladně očistit zpracovávaný povrch. To lze provést mechanicky nebo chemicky. Po vyčištění se doporučuje díly svařit nejpozději do 8 hodin. Pokud budete čekat déle, oxidový film se začne znovu objevovat, což má za následek špatný svar, a čím více času uplyne, tím nižší je jeho kvalita.
Možné problémy
Čistý wolfram má schopnost tavit se při nižších teplotách a na špičce svařovací pistole tvoří zaoblenou kouli. Tato koule, jak roste, může překážet svářeči, takže je obtížné soustředit se na daný úkol. Tato formace znemožňuje vidět svarovou lázeň a oblouk, který je velmi důležitý pro získání správných svarů, se v důsledku toho stává nestabilním. Nezkušený svářeč si s takovou elektrodou nemusí poradit a svar bude nekvalitní.
Jaké elektrody použít pro svařování hliníku, viz níže.