Elektrické svařování pro začátečníky: Udělejme první kroky společně
Ať už se dá říct cokoli, na chatě se neobejdete bez svářečských prací: opravte klády na plot, svařte bránu nebo opravte přívod vody. Ne všude a ne všichni jsou plastu nakloněni (i když plastové trubky lze také vyvařit). Osobně jsem kvůli navařování nových pantů na starou bránu musel vytáhnout na návštěvu kamaráda se svařováním. Samozřejmě jsme se dobře bavili, ale stále je lepší udělat takovou drobnou práci sami. Kde začít, pokud se chcete naučit svařovat kov?

Už vás nebaví volat přátelům k základní práci
Začněme výběrem svařovacího stroje
Tohle byla první věc, na kterou jsem myslel. Jaké zařízení a jakou masku si mám koupit, abych realizoval své nápady? A plány byly velkolepé – už dlouho jsem chtěl svařit gril ze staré nádrže, stůl z kovového profilu a pár kovových taburetů. S těmito myšlenkami jsem zašel do OBI pro nějaký nesmysl a narazil jsem na výprodej kompaktních svařovacích strojů Wert. Přístroj doplněný o masku chameleona stál něco málo přes tři tisíce. Plánoval jsem utratit dva tisíce za masku a pět tisíc za svářečku. Tak jsem si tu sadu za takové peníze bez váhání koupil.

Takže abych mohl začít vařit, potřeboval jsem:
- svařovací stroj,
- maska,
- pracovní rukavice (nejlépe svářečské, ty už jsem měl),
- elektrody.
Zařízení Wert je velmi kompaktní a je dodáváno s ramenním popruhem. Popis uváděl, že vhodné jsou elektrody do průměru 4 mm. Foto od autora
Jaké elektrody koupit?
Zavolal jsem zpět kamarádovi, který uměl dobře vařit a poradil se. Poradil nám koupit univerzální elektrody s rutilovým povlakem značky ANO. Pro začínajícího svářeče jsou dobré, protože se snadno rozsvítí a lze s nimi svařovat v jakékoli poloze. Při svařování těmito elektrodami se kov méně rozstřikuje, struska snadno odchází a lze s nimi pracovat se špatně čištěnými povrchy. Pro svařování v domácnosti se doporučují elektrody o tloušťce 2-4 mm. Chystal jsem se svařovat tenký kov a koupil jsem pár balení elektrod o tloušťce 2,5 mm.
O bezpečnostních opatřeních
- Měli byste pracovat v ochranné masce a svářečských rukavicích. Při práci masku nesnímejte!
- Používejte ohnivzdorný oděv a obuv. Ideální je plátěná bunda a plachtové boty.
- Svářečské práce se doporučuje provádět mimo dřevostavby. Vařil jsem na grilu na ulici 10 metrů od domu.
První zkušenost se svařováním
První věc, kterou jsem před prací udělal, byl svařovací stůl. Byl použit s kusem staré nábytkové desky, která na venkově dlouho žila. Vlastně o něm můžete napsat samostatný příběh. Štít byl instalován na silnou kládu před domem tak, aby 10metrová prodlužovací šňůra dosáhla ke svářečce. Obrobky byly upevněny svorkami.
Svářečku jsem zapojil do zásuvky přes 10metrovou prodlužovačku (2 kW). Ale myslím, že je lepší vzít kratší a výkonnější prodlužovačku. Abych byl upřímný, byl jsem příliš líný jít pro to do stodoly. Zemnící vodič a držák elektrody připojíme k zařízení. Druhý zemnící vodič připevníme k obrobku. Na zadní straně zařízení je vypínač. Stiskněte jej a počkejte několik minut, než se zařízení zahřeje.
Jaký proud mám nastavit? Začínáme s hodnotou uvedenou na obalu s elektrodami. Knoflík pro nastavení proudu je umístěn na předním panelu svářečky. Nyní můžete udeřit obloukem.
Nabízí se rozumná otázka: kde spojit „plus“ a „mínus“? Vařit ho můžete v zásadě jakkoli. Ale při připojení „plus“ ke svařovaným dílům se kov lépe zahřeje. V mém případě je při svařování tenkostěnného profilu lepší připojit „mínus“ k obrobku a „plus“ k elektrodě. Tímto způsobem bude menší pravděpodobnost propálení obrobku.
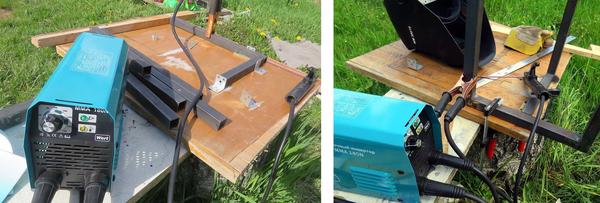
Na takovém svařovacím stole byly svařeny první přířezy kovových profilů. Dosud jsme nepochopili magické kouzlo „udržet koupel“. Foto od autora
Zjevně jsem neměl moc praxe, ale už mě svrběly ruce, abych se pokusil uvařit něco potřebného. Začal jsem se stolicí vyrobenou ze čtvercové trubky 25 mm x 25 mm s tloušťkou stěny 1,5 mm. Trochu jsem experimentoval s různými proudy. Při 80 A bylo potrubí snadno spáleno. Musel jsem se naučit svařovat díry. Snížil jsem proud na 70 A – bylo méně děr.
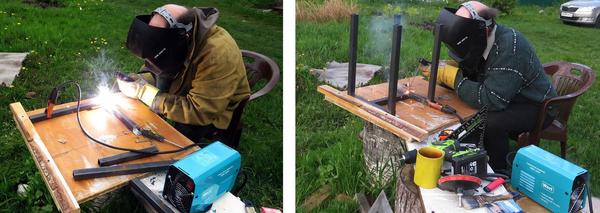
Zdálo se, že zařízení drží oblouk. Bohužel jsem nezměřil proud, který produkovala. Foto od autora
Potěšila mě maska chameleona: sklo v ní ztmavne, když se objeví jiskra. Před několika lety jsem zkusil vařit ve staré masce. Neviděl jsem v tom vůbec nic a nechal jsem tu věc.
Existovaly určité pochybnosti, že zařízení produkuje přesně nastavený proud. Oblouk se však zapálil a přístroj oblouk držel. Po svaření tří stoliček jsem začal mít pocit, že získávám dovednost.
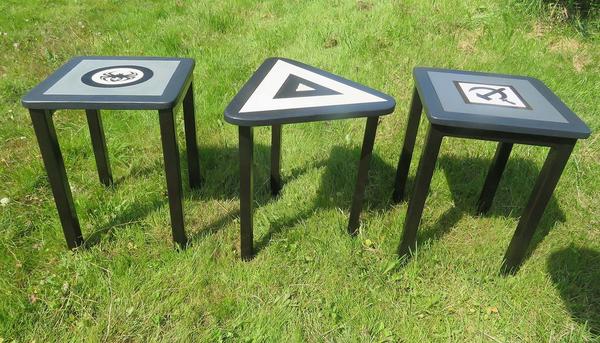
Taburety s kovovou základnou. Sedák je vyroben z 18mm překližky. Foto od autora
Po třech stoličkách jsem se rozhodl svařit gril ze starého válce – nevyžadovalo to žádné zvláštní dovednosti: musel jsem přivařit nohy k válci. Pak jsem svařil ještě pár stoliček.
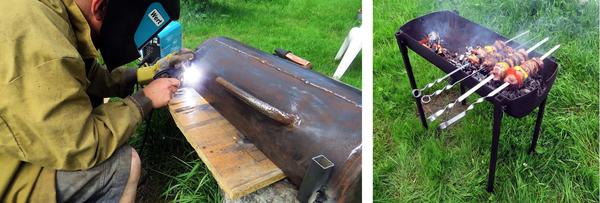
Nový gril ze starého, rezavého válce. Foto od autora
Návod od profíků
Při procesu svařování jsem se snažil dodržovat doporučení zkušeného svářeče Ivana. Podle mého názoru jsou velmi chytří.
Jak vložit elektrodu do držáku?
Pokud při svařování na stole upnete elektrodu do držáku pod úhlem 90°, začne se tavit. S krátkou elektrodou se rukojeť opře o stůl nebo obrobek a to vás donutí změnit úhel svařování.
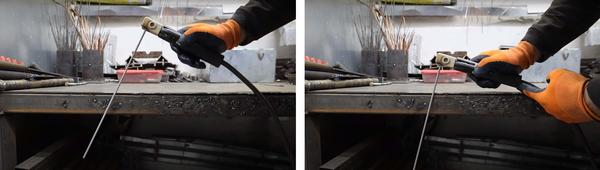
Na krátké elektrodě začne rukojeť překážet při držení úhlu. Fotografie z kanálu „100 ampér“.
Tomu lze předejít upnutím elektrody do držáku pod úhlem 45°.
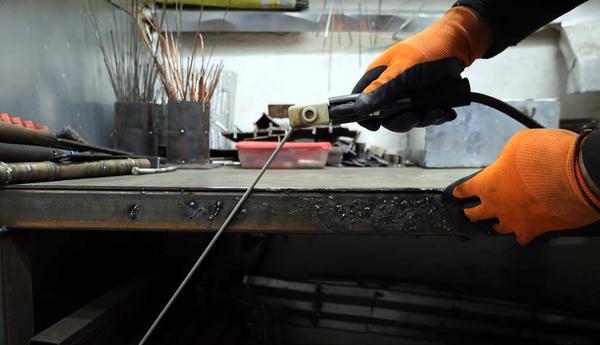
Elektroda je upnutá pod úhlem 45° – rukojeť již nepřekáží. Foto z kanálu „100 ampérů“
Zde klidně držíte elektrodu v požadovaném úhlu až do konce a rukojeť vám nebude překážet.
Jak vařit?
Elektroda musí být udržována v minimální vzdálenosti od obrobku. Svařujeme pod úhlem dozadu (k sobě), přičemž elektrodou děláme hadí pohyb.
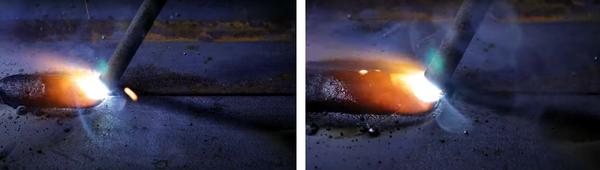
Pohybujeme elektrodou jako had a snažíme se ji udržovat v minimální vzdálenosti. Fotografie z kanálu „100 ampér“.
Držíme elektrodu trochu v extrémních bodech a zahříváme kov.
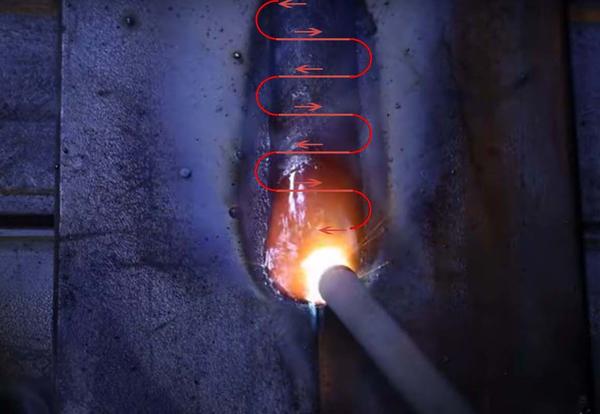
Schéma pohybu elektrod. Fotografie z kanálu „100 ampér“
Doporučený úhel elektrody je 65°. Náklon je nutný k odhánění strusky. V zásadě můžete vařit pod úhlem 90°.
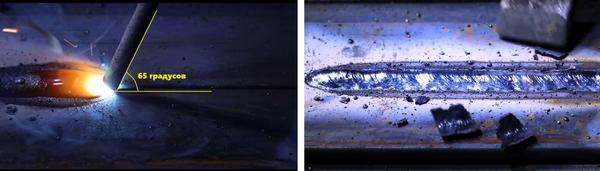
Elektrodu držíme se sklonem 65°. Šev je perfektní. Fotografie z kanálu „100 ampér“.
Nedoporučuje se vést elektrodu na dlouhém oblouku, měl by být minimální. (Oblouk je vzdálenost mezi elektrodou a obrobky).
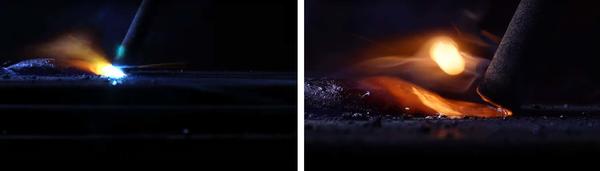
Snažíme se dodržovat minimální vzdálenost. Fotografie z kanálu „100 ampér“.
Ideální je udržovat vzdálenost asi milimetr, ale zde vše samozřejmě závisí na ruce svářeče. Během procesu svařování vzdálenost přirozeně kolísá: buď se zvětšuje, nebo zmenšuje. Dovednost svářeče spočívá ve stabilním držení elektrody v minimální vzdálenosti. Pokud zvětšíte vzdálenost např. na 5 mm, oblouk se začne lámat a šev bude nerovnoměrný.
V zásadě můžete elektrodu posouvat pod úhlem dopředu, ale to ještě ztěžuje dodržení minimální vzdálenosti.
Pokud uděláte velmi ostrý úhel – umístíte elektrodu na 30° – pak oblouk zahřeje kov do menší hloubky a většina tepla půjde do samotného švu.
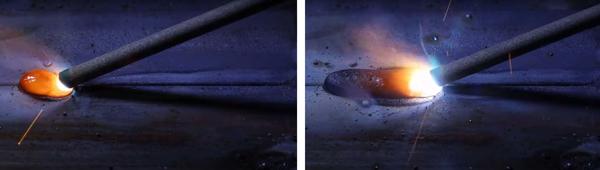
Při ostrém úhlu sklonu elektrody je kov svařen do menší hloubky. Fotografie z kanálu „100 ampér“.
Možnost svařování pod ostrým úhlem je velmi užitečná při svařování tenkostěnných dílů (například z profilové trubky o tloušťce stěny 1,5 mm).

Svařujeme tenkostěnnou trubku. Foto z kanálu „100 ampérů“
Při svařování pod ostrým úhlem je pravděpodobnost spálení trubky mnohem menší. Elektroda tři – proud 65 ampér.
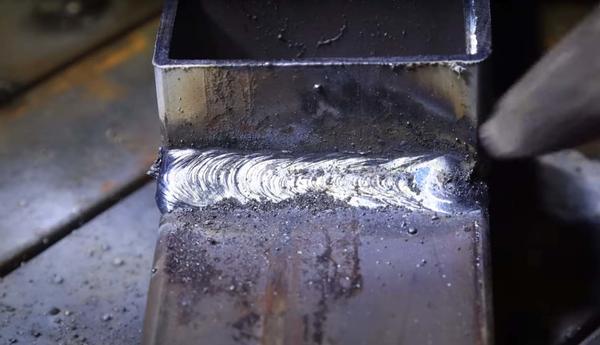
Výsledek je zřejmý. Fotografie z kanálu „100 ampér“.
Vlastně tady triky končí, vše ostatní je věcí cviku. Abych udělal takový šev, musím ještě dlouho trénovat. Své představy jsem ale zrealizoval – ze starého válce jsem svařil gril, do kuchyně nový stůl a taburetky už rok slouží. Proto mohu s jistotou říci, že již mohu svařovat profilovou trubku!
Existuje ale stížnost na provoz zařízení Wert – během druhé sezóny mu odpadla hromadná svorka. Pročetl jsem recenze a zjistil jsem, že tuto vadu měl každý druhý uživatel. No, není to tak urážlivé.
wikiHow je wiki, což znamená, že mnoho našich článků je napsáno více autory. Při vytváření tohoto článku pracovalo 22 lidí na jeho úpravách a vylepšení, včetně anonymních.
Počet zobrazení tohoto článku: 9880.
Obloukové svařování kovů v ochranné atmosféře je proces spojování dvou kovových částí pomocí elektrod. Potažená elektroda se taví v elektrickém oblouku a stává se tavenou částí svařovaných dílů. V tomto článku bude popsáno použití svařovacích elektrod potažených struskou a jednoduchého transformátorového svařovacího stroje.

- Svařovací stroj. Termín používaný k popisu stroje, který převádí 120-240V AC elektrický proud na 40-70V AC svařovací napětí nebo na rozsah DC napětí. Svařovací stroj se zpravidla skládá z masivního transformátoru, regulátoru napětí, chladicího ventilátoru a spínače svařovacího proudu. Termín „svářeč“ se vztahuje na osobu, která provádí proces svařování. Ovládání svařovacího stroje jeho svářečem.
- Svařovací dráty. Jsou to izolované měděné vodiče, které vedou nízkonapěťový vysokoampérový proud ke svařovaným prvkům.
- Držák elektrody (stinger) je zařízení na konci svařovacího drátu, které drží elektrodu použitou k provedení vlastního svařovacího úkolu.
- Uzemnění a zemnící svorka. Je to drát, který začíná nebo končí elektrický obvod, a přesněji svorka, která je připevněna ke svaru, aby umožnila průchod elektřiny svařovaným kovem.
- Síla proudu nebo ampéry. Elektrický termín používaný k popisu elektrického proudu přiváděného do elektrody.
- Střídavý proud obrácené polarity. Jedná se o speciální konfiguraci používanou při obloukovém/elektrodovém systému svařování, která nabízí větší provozní flexibilitu, zejména při svařování nad hlavou. Používá se také při svařování určitých slitin, které nelze snadno zpracovat střídavým napětím. Takový svařovací stroj má usměrňovač proudu nebo proud dodávaný generátorem. Je výrazně dražší než běžná AC svářečka.
- Elektrody. Existuje mnoho specializovaných svařovacích elektrod používaných pro specifické slitiny a typy kovů, jako je litina nebo temperovaná litina, nerezová nebo legovaná ocel, hliník, kalená nebo vysoce uhlíková ocel. Typická elektroda se skládá z tenké tyče ve středu potažené speciálním povlakem (tavidlo), které hoří, když se vytváří oblouk, spotřebovává kyslík a produkuje oxid uhličitý v oblasti svaru, aby se zabránilo oxidaci složky základní slitiny nebo spalování v plameni oblouku. Některé běžné elektrody a jejich aplikace jsou uvedeny níže:
- Elektrody E6011 – elektroda z měkké oceli s povlakem z celulózových vláken. První dvě čísla v identifikaci elektrody jsou pevnost v tahu, měřená v librách na čtvereční palec, násobená 1000. Pro tuto elektrodu by toto číslo bylo 60 000 psi.
- Elektrody E6010 jsou elektrody s obrácenou polaritou, běžně používané pro svařování parních a vodních potrubí. Jsou zvláště užitečné pro svařování nad hlavou, protože roztavený kov si udržuje svou polohu, zatímco je vtahován do lázně roztaveného kovu stejnosměrným proudem z elektrody do obrobku.
- K dispozici je řada dalších elektrod E60XX, ale protože elektrody E6011 jsou považovány za standardní a E6010 je pro svařování s obrácenou polaritou, nebudou se jim v tomto článku podrobně věnovat.
- Elektrody E7018 jsou ocelové elektrody potažené nízkým tokem vodíku s pevností v tahu 70 000 psi. Často se používají při výrobě kovů ve stavebnictví a také v jiných aplikacích, kde je vyžadováno silné plnivo a zvýšená pevnost svaru. Všimněte si, že navzdory vysoké pevnosti, kterou tyto elektrodové tyče poskytují, jsou méně shovívavé, pokud jde o vytváření čistých, vysoce kvalitních svarů na špinavé (korodované, lakované nebo pozinkované) oceli. Tyto elektrody musí být zpracovány v peci při teplotě 120 – 150ºС. Tato teplota je nad bodem varu vody při 100ºC na hladině moře a zabraňuje hromadění vlhkosti ve vzduchu v toku.
- Niklové elektrody, elektrody z litých slitin. Jsou to elektrodové tyče určené pro svařování litiny, tvárné slitiny a temperované litiny a mají poměrně výrazné plastické vlastnosti pro předvídání deformací železného svařovaného materiálu.
- Elektrody pro svařování různých kovů. Jsou vyrobeny ze speciální slitiny a vykazují nejlepší výsledky při svařování kalené nebo legované oceli.
- Hliníkové elektrody. Nejnovější technologie svařování umožňují obloukové svařování hliníku konvenční svářečkou namísto použití speciálního svařovacího stroje v ochranné atmosféře, jako je MIG (kovový inertní plyn) nebo TIG (wolframový inertní plyn). Tato technika je často označována jako „helium obloukové svařování“, protože helium bylo často používáno k odstínění plamene oblouku během svařování. Oficiální názvy vytvořené Americkou svářečskou společností (AWS) pro tento typ svařovacího oblouku jsou obloukové svařování v ochranné atmosféře (SMAW), svařování plynovým wolframovým obloukem (TIG) a svařování plynovým kovovým obloukem (MIG).
- Rozměry elektrod. Elektrody jsou dostupné v široké škále velikostí, měřeno průměrem kovového středu každé elektrody. Elektrodové tyče z měkké oceli jsou k dispozici v řadě průměrů od 15 mm do 1 cm a jejich velikost určuje svářeč na základě proudu a tloušťky svařovaného materiálu. Každá elektroda vykazuje své nejlepší vlastnosti v rámci doporučeného rozsahu proudu. Výběr správného rozsahu proudu pro danou elektrodovou tyč závisí na základním materiálu a požadovaném průvaru, takže požadované hodnoty proudu budou diskutovány pouze pro svařování popsané dále v tomto článku.
- Ochranný štít (helma). Je to maska určená k ochraně svářeče před jasným zábleskem oblouku a jiskrami létajícími kolem během procesu svařování. Standardní ochranná clona má tmavou barvu, protože obloukový výboj může způsobit lehké popálení sítnice. Svářečské štíty s odklápěcím štítem byly kdysi tradičně oblíbené, protože tmavý štít se dal v případě potřeby zvednout a samostatný štít z čirého skla chránil svářeče před částicemi strusky při řezání svaru. Samostmívací svářečské kukly, které je nahradily, jsou tou nejlepší volbou pro svařování a další operace. Tyto ochranné přilby jsou velmi lehké při řezání a broušení plynem, ale když se objeví oblouk, ochranná clona ztmavne na požadovanou úroveň.
- Svářečské rukavice. Jedná se o speciální zateplené kožené rukavice, které končí 15 cm nad zápěstím a chrání ruce a předloktí svářeče. Poskytují také určitou ochranu před náhodným proudem, pokud se svářeč náhodně dostane do kontaktu s elektrodou.
- Svářečské oděvy. Jde o koženou bundu podobnou zástěře, která zakrývá svářečovi ramena a hrudník. Používá se při svařování nad hlavou, kde by jiskry mohly způsobit vznícení oděvu svářeče nebo způsobit popáleniny.
- Pracovní boty. Svářeč musí nosit šněrovací boty vysoké alespoň 15 cm, aby se předešlo popálení nohou jiskrami a žhavou struskou. Tyto boty musí mít zateplenou podrážku vyrobenou z materiálu, který se snadno neroztaví a nespálí.

- Udělejte oblouk. To se týká procesu vytváření elektrického oblouku mezi elektrodou a obrobkem. Pokud elektroda jednoduše umožní průchod proudu přímo do uzemněného obrobku, vytvořená teplota nebude dostatečná k roztavení a následnému roztavení kovů dohromady.
- Pohybem oblouku vytvoříte svarovou housenku, popř korálek. Kulička – kov z tavící se elektrody, který se taví spolu s odlévaným kovem z hlavní složky slitiny, aby vyplnil prostor mezi díly spojovanými při svařování.
- Vytvarujte svarovou housenku. To se provádí pohybem oblouku tam a zpět po dráze svaru ve vzoru cik cak nebo podle obrázku 8 tak, aby se kov rozprostřel na požadovanou šířku.
- Vyčistěte svar mezi průchody. Pokaždé, když dokončíte průchod z jednoho konce svaru na druhý, musíte odstranit strusku nebo roztavené elektrodové tavidlo z povrchu „perličky“, takže při dalším průchodu bude mít svar pouze čistý litý kov.

Shromážděte nástroje a materiály potřebné pro svařování. Tento seznam zahrnuje svařovací stroj, elektrody, kabely, svorky a kov, který má být svařován.

Zajistěte si bezpečný pracovní prostor, nejlépe stolem z oceli nebo jiného nehořlavého materiálu. K procvičení budete potřebovat několik kusů měkké oceli o tloušťce alespoň 0,5 cm.

Připravte kov pro svařování. Pokud je kov rozdělen na dva kusy, které je třeba spojit v procesu svařování, možná budete muset provést nějakou přípravnou práci obroušením zkosené hrany na stranách, které je třeba spojit. To zajišťuje dostatečnou penetraci svařovacího oblouku pro uvedení obou stran do roztaveného stavu a umožnění pronikání pojivového kovu skrz spodní tloušťku svaru. V každém případě musíte odstranit veškerou barvu, mastnotu, rez nebo jiné nečistoty, abyste zajistili, že budete pracovat s čistým litým kovem.

V případě potřeby použijte k zajištění kovových částí svorky. Dobře zde fungují uchopovací kleště, svorky, svěráky nebo pružinové svorky. Ve zvláštních případech můžete najít a přizpůsobit jakékoli jiné způsoby upevnění obrobků.

Připojte zemnící svorku k větší svařované části. Ujistěte se, že je zde volný prostor, aby bylo možné elektrický obvod doplnit s minimálním odporem v oblasti uzemnění. Opět platí, že rez nebo barva zabrání uzemnění obrobku a zabrání vytvoření oblouku při zahájení svařování.

Vyberte správnou elektrodu a rozsah proudu pro zamýšlenou práci. Například ocelový plech o tloušťce 0.6 cm lze svařit pomocí elektrody E6011 o tloušťce 0.3 cm v rozsahu 80-100 ampérů. Umístěte elektrodu do držáku elektrody a ujistěte se, že vodivý materiál svorky je na čistém kovu na konci elektrody.

Zapněte svářečku. Měli byste slyšet bzučení z transformátoru. Nemusí být slyšet žádný zvuk běžícího ventilátoru. Některé ventilátory svařovacího stroje se zapínají pouze tehdy, když stroj vyžaduje chlazení. Pokud neslyšíte žádné zvuky, je třeba zkontrolovat síť napájecího zdroje a polohu přepínačů napájení v ovládacím panelu. Svařovací stroje vyžadují značné množství elektřiny, často 60 ampérů nebo více než 240 voltů.

Držte špičku v dominantní ruce za izolovanou rukojeť tak, aby dotykový pohyb špičky elektrody s povrchem při svařování byl co nejpřirozenější. Držte svářečský štít dostatečně vysoko, abyste viděli pohyb elektrody v okruhu několika palců od obrobku, buďte připraveni sklopit štít dolů, abyste si chránili oči. Před zapnutím napájení si můžete natrénovat pohyb elektrody po kovu, abyste si ji „ohmatali“. Nikdy nezapalujte elektrický oblouk, aniž byste si předtím chránili oči..

Vyberte místo pro zahájení svařování. Umístěte špičku tyče vedle ní a poté spusťte kryt na místo. Musíte udeřit špičkou elektrody o kov, abyste dokončili elektrický obvod, poté se okamžitě mírně potáhněte zpět, abyste vytvořili elektrický oblouk mezi špičkou elektrody a svařovaným kovem. Dalším způsobem, jak vytvořit oblouk, je zapálit zápalku. Tato oblouková mezera neboli vzduchový prostor vytváří značný odpor v elektrickém obvodu, který vytváří obloukový plamen nebo plazmu spolu s vysokou teplotou potřebnou k roztavení elektrody a kovu v blízkosti svarové oblasti.

Dotkněte se elektrody kovového povrchu, chvíli ji držte a uvolněte ji, když se elektrický oblouk odhalí. Tento krok vyžaduje mnoho zkušeností, protože různé průměry elektrod a svařovací proudy vyžadují různé mezery mezi hrotem elektrody a obrobkem, ale pokud dokážete mezeru udržet stabilní, určitě se objeví nepřetržitý elektrický oblouk. Mezera oblouku by zpravidla neměla přesáhnout průměr elektrody. Procvičte si stabilizaci oblouku a držte elektrodu 0.2 – 1 cm od obrobku, poté začněte sledovat dráhu svařování. Jak pohybujete elektrodou, kov se roztaví, naplní svarovou lázeň a způsobí svařovací proces.

Cvičte po dráze svařování elektrodou, dokud nebudete schopni udržet konstantní oblouk pohybující se konstantní rychlostí a v souladu s dráhou, kterou chcete svařovat. Jakmile si osvojíte ovládání oblouku, začněte procvičovat vytváření svarové housenky. Jedná se o nanesenou vrstvu kovu, která je připevněna k oběma obrobkům a zajišťuje samotné svařování. Technika, kterou použijete k umístění housenky, bude záviset na šířce mezery, která má být vyplněna (pokud existuje), a na hloubce, kterou chcete, aby svarová housenka pronikla. Čím pomaleji pohybujete elektrodou, tím hlouběji bude svar zasahovat do kovové konstrukce. Aby byla cesta široká, čím více budete kličkovat nebo švihat špičkou elektrody, tím širší bude korálek.

Během svařování neztrácejte kontrolu nad obloukem. Pokud je elektroda připevněna ke kovovému povrchu, zatáhněte za špičku, abyste ji uvolnili ze svorky nebo z kovu. Pokud se oblouk ztratí příliš velkým pohybem od kovového povrchu, zastavte proces a odstraňte strusku z této oblasti svaru, aby po opětovném zapálení oblouku mohl pokračovat na povrchu bez strusky. Nikdy nepokládejte novou housenku na stávající strusku, protože tento materiál se roztaví v plazmě oblouku a probublá novou vrstvou kovu, což bude mít za následek slabý a špinavý svar.

Procvičte si pohyb elektrodou širokými pohyby, abyste vytvořili větší kuličku. To vám umožní vyplnit více svaru v jediném průchodu a přitom zanechat čistší a důkladnější svar. Elektroda se pohybuje po svařovací dráze v příčných nebo klikatých pohybech nebo ve vzoru osmičky.

Upravte proud svářečky tak, aby vyhovoval potřebám materiálu a zajistil požadovaný průnik oblouku. Pokud zjistíte, že hotová svarová housenka má četné vady nebo je sousední kov jednoduše roztavený nebo spálený, postupně snižujte proud, dokud nebude problém odstraněn. Na druhou stranu, pokud máte potíže se získáním nebo udržením oblouku, možná budete muset zvýšit proud.

Hotový svar očistěte. Po dokončení procesu svařování odstraňte strusku a očistěte svar, buď aby barva lépe přilnula, nebo jednoduše z kosmetických důvodů. Odstraňte strusku a svar drátěným kartáčem, abyste odstranili veškerý cizí materiál a zbývající strusku. Pokud musí být povrch rovný, aby do sebe dva dříve svařené kusy dokonale zapadly, použijte úhlovou brusku a odstraňte vršek nebo výstupek „perličky“. Čistý svar, zvláště po pečlivém broušení, se snadněji kontroluje, zda neobsahuje důlky a jiné vady svaru.

Preventivně naneste na svar vhodný antikorozní nátěr. Nově pájený kov může být napaden korozí mnohem rychleji, protože ve skutečnosti je hlavní složka slitiny vystavena přímo vlhkosti.


