Z čeho se skládá elektroda – typy povlaků a značení
Elektrody jsou části vodičů galvanického obvodu, které jsou ponořeny do látek (viz Elektrolyt), které podléhají působení galvanického proudu. E. se vyrábí nejčastěji z pevných, proud vodivých látek, t. j. kovu nebo uhlí. V laboratorní a průmyslové praxi se často setkáváme s kapalnými elektrodami, jejichž příkladem jsou rtuťové elektrody, ale i elektrody z jiných roztavených kovů. Termín elektroda navrhl Faraday, aby nahradil obecnější termín „póly“ pro speciální případy. Z toho vyplývá, že elektroda může mít povahu kladného pólu; Faraday nazval tuto elektrodu anoda, a byla pojmenována elektroda záporného pólového charakteru katoda. V závislosti na chemických přeměnách, ke kterým dochází, když proud prochází hranicí elektrody | elektrolyt, E. are vratné a nevratné. Je obvyklé graficky označovat tuto hranici svislou čarou umístěnou výše, stejně jako obecně hranici mezi dvěma látkami, na kterých se mohou vyvíjet elektricky vzrušující síly. Reverzibilní elektroda je taková, ve které v místě kontaktu mezi elektrodou a elektrolytem dojde při změně směru proudu k chemickému zastavení, které je přesně opačné, než k jakému došlo při počátečním směru proudu. E., které tento požadavek nesplňují, se nazývají nevratné. Příklad reverzibilní elektrody: těžký kov (měď, zinek, kadmium atd.) ponořený do roztoku soli stejného kovu. Když proud přechází z mědi na síran měďnatý, měď se rozpouští; když proud prochází opačným směrem, měď se vysráží. Kromě kvalitativních požadavků musí reverzibilní elektroda často splňovat i kvantitativní požadavky. Tento případ je pozorován u plynoplatinových elektrod, tj. u platiny, částečně ponořených v roztoku elektrolytu a částečně v atmosféře plynu uvolněného během elektrolýzy, například v atmosféře vodíku. Pokud je síla zpětného proudu taková, že na vodík-platinové anodě dochází pouze k rozpouštění vodíku, ale neuvolňuje se žádný kyslík, je taková elektroda pro vodík-platinovou katodu reverzibilní. Reverzibilní kovové elektrody nebo elektrody plyn-kov se nazývají elektrody první druh. E. prvního druhu jsou reverzibilní pro kationty Cu, Zn, Cd, H‘ atd. (viz Elektrolytická disociace) a plynokovové jsou reverzibilní pro O“, Cl‘ atd. E. druhý druhu jsou reverzibilní pro anionty Cl‘, Br‘, J‘ atd. Na existenci vratnosti u těchto elektrod jako první poukázal Nernst, který také podal teorii těchto elektrod. Představují kovy potažené vrstvou nerozpustných solí těchto kovů, ponořené do roztoku soli se stejným aniontem jako nerozpustná sůl. Příkladem je rtuťová elektroda potažená vrstvou kalomelu (Hg2Cl2), nebo stříbrnou elektrodu potaženou vrstvou chloridu stříbrného (AgCl), ponořenou do roztoku chloridu draselného. Když proud prochází jedním směrem, když je elektroda anodou, uvolněný iont chloru, slučující se s kovem elektrody, tvoří nerozpustnou sůl, tj. jako by se chlór „srážel proudem na elektrodě“; když se elektroda stane katodou, přechází chlor nerozpustné soli do roztoku. Tento kvalitativní aspekt jevů samozřejmě nepodává úplný obraz o probíhajících procesech a naznačuje, že v takové elektrodě je chlor jako kov, liší se pouze znaménkem elektřiny svého iontu, což je důležité pouze pro obecnou charakteristiku jevu. Teorie jevu, která dává přesnou představu, je založena na chemické interakci látek na elektrodě (viz Ostwald, „Lehrbuch der Allg. Chemie“, 878 s.). Ještě složitější je teorie reverzibilních elektrod 3. druh. Tyto E. navrhl Luther jako reverzibilní pro kovy, které uvolňují vodík z vody a následně nemohou v kovovém stavu sloužit jako elektrody. Zastavme se u jednoho příkladu reverzibilní E. pro vápník (Ca). Olověná deska, pokrytá vrstvou směsi solí síranu olovnatého a síranu vápenatého, ponořená do roztoku obsahujícího chlorid vápenatý a nasycená síranem olovnatým a síranem vápenatým, představuje podle Luthera vratnou emulzi pro vápník.
Tvar a velikost elektrod může být velmi různorodá v závislosti na požadavcích, které musí splňovat (viz obrázek elektrod v článku Elektrochemická analýza). Důležitý povrch pro elektrodu je ten, kterým proud vstupuje do elektrolytu.
Pokud proud elektřiny (J — proudová síla) je rovnoměrně rozložena po celém povrchu elektrody (S), pak hodnotu J/S se nazývá proudová hustota pro danou elektrodu. Pro elektrochemické účely je často nutná alespoň přibližná znalost této veličiny; proto se tato hodnota vypočítá dělením J na S i v případech, kdy je proud pouze přibližně rovnoměrně rozložen po elektrodě. Jednotkou povrchu elektrody je 100 centimetrů čtverečních a je označena N.D.100, pro měření J — obvyklá hodnota, tj. proudová síla rovna jednomu ampéru. Tak ND. 100 = 1,5 А znamená, že povrchem elektrody o velikosti 100 centimetrů čtverečních prochází proud 1,5 ampéru. Ze speciálních elektrod je třeba zmínit kalomelovou reverzibilní elektrodu druhého typu, která se rozšířila díky své stálosti a jednoduché konstrukci.

Do nádoby (viz obr.) s platinovým drátem připájeným na dně, na jejímž dně je rtuť pokrytá vrstvou kalomelu, se nalije normální roztok chloridu draselného, tj. 74,6 g na litr roztoku, neboli 0,1 normálu. Elektrická budicí síla na rozhraní této elektrody a elektrolytu je podle Ostwalda v prvním případě rovna 0,56 voltu, ve druhém 0,616 voltu. Tato elektroda se nazývá „trvalá kalomelová elektroda“ a používá se v elektrochemii (viz článek Elektrochemie).
Encyklopedický slovník F.A. Brockhaus a I.A. Efron. – Petrohrad: Brockhaus-Efron. 1890-1907.
K vytvoření podmínek pro stabilní hoření oblouku a také k tomu, aby svarový šev získal požadované vlastnosti, se používá speciální povlak svařovacích elektrod, což je práškový materiál, kterým je výrobek pokryt. Účinnost prováděného svařování a pevnost svařovaných konstrukcí přímo závisí na kvalitě takového povlaku.
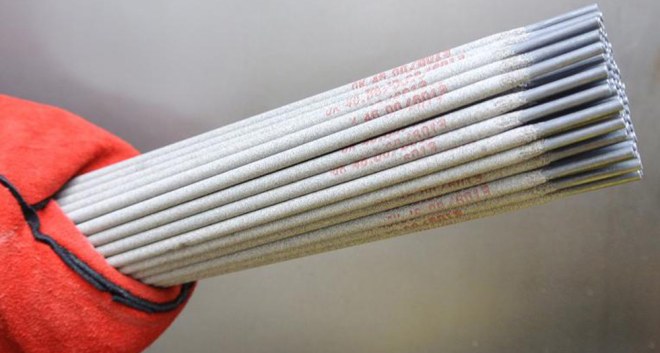
Obalené svařovací elektrody
Vlastnosti komponent povlaku elektrod
Aby byl šev kvalitní, jsou zapotřebí speciální komponenty. Takže při provádění svářečských prací je nutné zajistit vytvoření nejvhodnějších podmínek ve svařovací zóně pro rychlé a spolehlivé spojení kovových povrchů. Uveďme hlavní úkoly prováděné elektrodami se speciálním povlakem.
Stabilizace obloukového výboje
Pro zajištění maximální stability svařovacího oblouku jsou elektrody potaženy speciálními látkami, které mají nízký ionizační potenciál. To vede k tomu, že během svařovacích operací se oblouk nasytí volnými ionty, čímž se stabilizuje spalovací proces. Dnes mohou povlaky elektrod obsahovat komponenty jako potaš, sodné nebo draselné tekuté sklo, křída, koncentrát titanu, uhličitan barnatý atd. Tyto povlaky se nazývají ionizační.
Ochrana oblasti svařování před atmosférickými plyny
Komponenty obsažené v povlaku elektrody přispívají k vytvoření ochranného mraku tvořeného oxidem uhličitým a oxidem uhelnatým a také se podílejí na tvorbě struskové vrstvy, která se tvoří na svaru a kryje svarovou lázeň před plyny obsaženými v okolním vzduchu. Mezi plynotvorné složky patří dextrin, celulóza, škrob, potravinářská mouka a další. A struska je tvořena kaolinem, mramorem, křídou, křemenným pískem, titanovým koncentrátem atd.
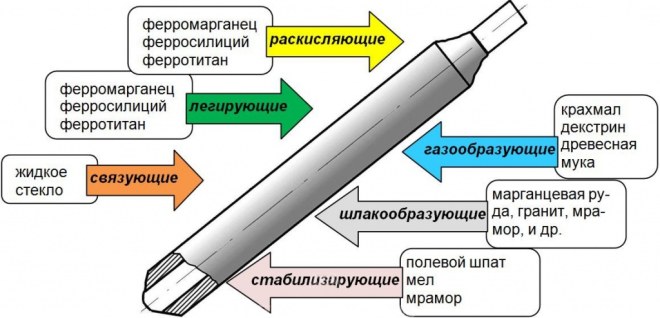
Součásti povlaku elektrod a jejich vlastnosti
Kromě toho, že struska chrání svar před plyny obsaženými ve vzduchu, pomáhá snižovat rychlost ochlazování kovu a jeho následnou krystalizaci, což má zase příznivý vliv na uvolňování plynů a zbytečných nečistot ze svařovaného kovu.
Legování svarového kovu
Legování pomáhá zlepšit řadu vlastností svaru. Hlavními kovy, které přispívají k legování, jsou titan, mangan, křemík a chrom.
Deoxidace taveniny
Při svařování je velmi důležité odstraňovat z kovu kyslík, k čemuž se používají speciální dezoxidanty – jsou to látky, které reagují s kyslíkem účinněji než železo, a vážou ho. Jedná se o titan, molybden, hliník nebo chrom, přidávané jako feroslitiny do složení povlaku elektrody.
Svázání všech dílů dohromady
Potažené elektrody vyžadují silnou vazbu mezi povlakem a tyčí, jakož i mezi všemi složkami povlaku. Hlavní pojivovou složkou je křemičitan sodný nebo tekuté draselné sklo. Je vhodné připomenout, že tekuté sklo (v podstatě silikátové lepidlo) také dokonale stabilizuje svařovací oblouk, což z něj činí nepostradatelnou součást elektrod všech typů.
Vlastnosti povlaků
Složení a tloušťka použitých povlaků má přímý vliv na takové ukazatele, jako je stabilita elektrického oblouku, viskozita roztaveného kovu a strusky, chování kovu při průchodu do svarové lázně atd.
Chemické složení nátěru
V závislosti na složkách obsažených v jejich složení se rozlišují následující typy povlaků.
Rutil
Jsou založeny na minerálním rutilu, který tvoří hlavní část nátěru, dalšími složkami jsou oxid křemičitý, uhličitan hořečnatý nebo vápenatý a feromangan. Elektrody s rutilovým povlakem se vyznačují tím, že k přechodu kovu do svarové lázně dochází s minimálním rozstřikem. Šev je hladký a vyznačuje se snadným oddělením vodního kamene, což přispívá k vysoké kvalitě odvedené práce. Rutilové elektrody také umožňují snadné opětovné zapálení oblouku, čímž je svařovací proces rychlejší. Další výhodou tohoto typu povlaku je, že je bezpečnější pro zdraví svářeče.
Rutilové elektrody jsou nejen čistého typu, ale také smíšeného typu: rutil-bazický, rutil-celulózový, rutil-kyselý. Celá řada elektrod s rutilovými povlaky umožňuje pracovat prakticky s jakýmkoliv typem švu.
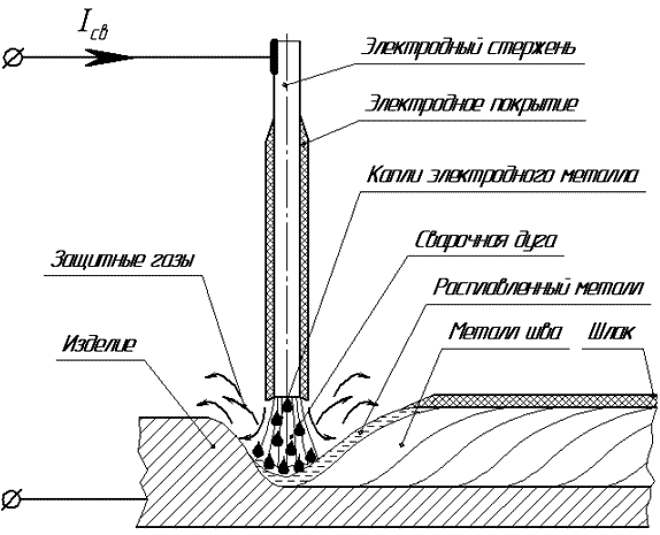
Schéma svařování obalenou elektrodou
Celulózový
Hlavním rysem tohoto typu povlaku je tvorba velkého objemu plynů a malého procenta strusky během procesu svařování, což je velmi výhodné při svařování vertikálních švů. Elektrody s celulózovým povlakem mohou zahrnovat organické pryskyřice, mastek, samotnou celulózu a různé feroslitiny. Jedinou nevýhodou takového povlaku je nízká plasticita svarového kovu, která je způsobena velkým objemem vodíku uvolněného při spalování organické hmoty a také zvýšeným rozstřikem kovu.
hlavní
Složení takových elektrod zahrnuje uhličitany hořečnaté a vápenaté, což jsou nejčastěji mramor, dolomit a magnezit. Svařovací práce na takových elektrodách je nejlepší provádět stejnosměrným proudem, protože při střídavém proudu může kazivec přidaný k takovým elektrodám (pro zředění strusky) zhoršit kvalitu svaru. Ale s malým množstvím kazivce v povlaku je docela přijatelné pracovat se střídavým proudem.
Elektrody se základním povlakem se používají při svařování kritických ocelových konstrukcí, protože kov výsledného svaru je vysoce plastický. Mezi zvláštnosti práce s takovými elektrodami patří skutečnost, že švy jsou poměrně drsné a konvexní. Musí být skladovány na suchém místě, protože elektrody tohoto typu jsou vysoce hygroskopické.
S železným práškem
Zavedení železného prášku do nátěrové hmoty výrazně zvyšuje produktivitu práce. Zvyšuje se tavná kapacita oblouku, což má pozitivní vliv na kvalitu svarových spojů se zvětšenými nebo nerovnoměrnými spárami a také usnadňuje opětovné zapálení oblouku.
Kyselé povlaky
Tyto elektrody jsou potaženy oxidy železa a manganu, které uvolňují značné množství kyslíku do svařovacího oblouku. To snižuje povrchové napětí, čímž se kov stává tažnějším, čímž se zvyšuje jeho teplota a roztavený kov je tekutější. To má pozitivní vliv na rychlost práce, ale zvyšuje riziko podříznutí.
Mangan také tvoří nebezpečné oxidy, které mají negativní dopad na zdraví svářeče, proto jsou v poslední době takové povlaky nahrazovány rutilově-kyselými.
Při výběru svařovacích elektrod je důležité vzít v úvahu složení jejich povlaku, jehož typ je uveden na označení.
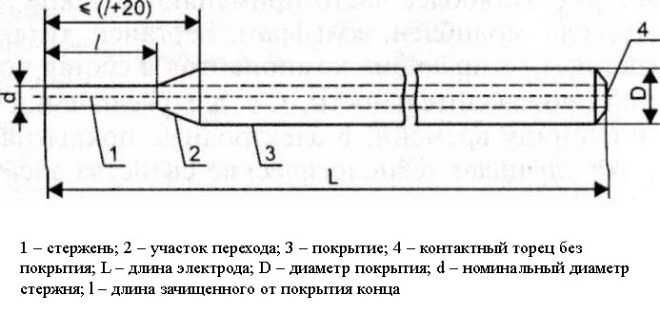
Schéma svařovací elektrody
Tloušťka povlaku elektrody
GOST 9466-75 upravuje rozdělení elektrod do několika typů podle tloušťky na základě poměru vnějšího průměru elektrody D k průměru tyče d.
Označení elektrod
Existují desítky úprav typů a značek elektrod, takže pro úspěšnou orientaci v jejich odrůdách bylo zavedeno univerzální značení. Samozřejmě vždy poznáte, jaký má elektroda povlak podle jejího označení. Hlavními parametry jsou v tomto případě tloušťka a typ povlaku. Kromě toho se v označení uvádí přípustná prostorová poloha svarového švu a také druh proudu.
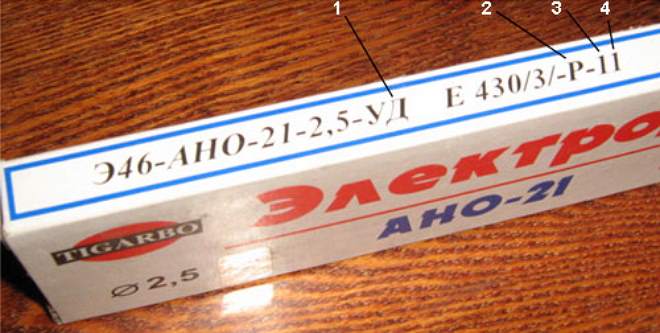
Příklad dekódování značení obalené elektrody
Jako příklad uvažujme elektrodu E46.
- 1 – udává tloušťku povlaku (D znamená tlustý);
- 2 – označuje typ povlaku (P je rutil);
- 3 – označuje přijatelnou polohu švu (1 – vhodné pro všechny polohy);
- 4 je typ proudu (1 znamená střídavý a stejnosměrný proud libovolné polarity).
Vliv vlhkosti na elektrody
Voda obsažená v mokrých elektrodách (zejména v ní obsažený vodík) má extrémně negativní vliv na kvalitu svarových spojů, podporuje tvorbu trhlin a zhoršuje stabilitu oblouku. Pro odstranění přebytečné vlhkosti před zahájením práce se doporučuje kalcinovat elektrody, což výrazně zvyšuje stabilitu elektrického oblouku a má pozitivní vliv na kvalitu švů. Pro svařování zvláště důležitých konstrukcí je nutné používat elektrody se sníženým obsahem vodíku.
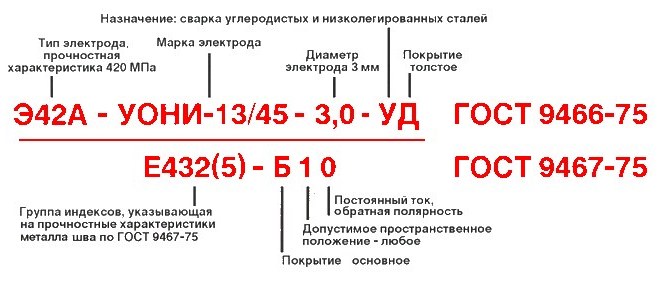
Značení svařovacích elektrod
Výroba povlaků na elektrody
Při výrobě svařovacích elektrod je nutné nejen přesně dodržet kvantitativní obsah všech potřebných složek, ale také zajistit jejich rovnoměrné rozložení po celé délce povlaku. K tomuto účelu se používá přesná zařízení, která použité látky kvalitativně mele, prosévá sítovým systémem, vytváří nátěrovou hmotu požadované konzistence a nanáší ji na tyč.
Po smíchání suchých složek se k nim přidá tekuté sklo, které působí jako pojivo, které usnadňuje efektivní přeměnu surovin v jednotnou hmotu. Výsledná pasta se nanáší na elektrody pomocí lisovací metody, po které jsou odeslány do speciálních komor k sušení a poté ke kalcinaci.
Kompetentní výběr svařovacích elektrod pomůže i těm nejzkušenějším svářečům zajistit správnou kvalitu svařovacích prací a také ušetří čas a peníze.