Pravidla pro označování svařování na výkresech podle GOST
Jednou z oblastí technického textu je identifikace svarů na výkresech. Nyní vám řekneme, jak správně provést označení svařování podle GOST.
Technická dokumentace je jakousi knihou pro projektanty, projektanty, inženýry, řemeslníky a dělníky. Je sestaven (psán) podle určitých pravidel a požadavků. To je nutné pro správné pochopení prezentovaných informací. Jednou z oblastí technického textu je identifikace svarů na výkresech.
Co je to svařovaný spoj
Proces svařování je technologická operace vytváření monolitického spoje. Oblast, kde se materiál spojovaných dílů roztavil a ztuhl, se nazývá svar.
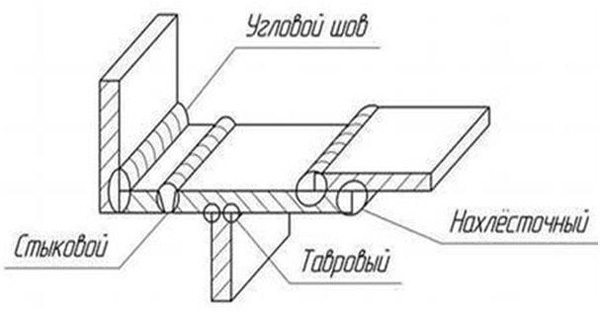
druhy
Svarový spoj se dělí na:
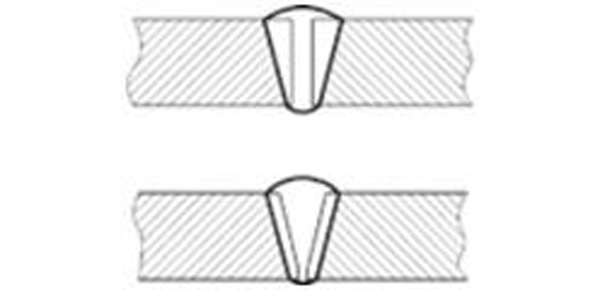
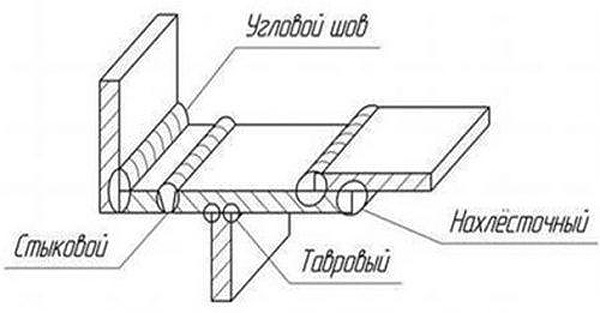
– Zadek. Spojení je vytvořeno podél koncových ploch dílů. Provádí se s nebo bez opracování hran. Označení „C“.
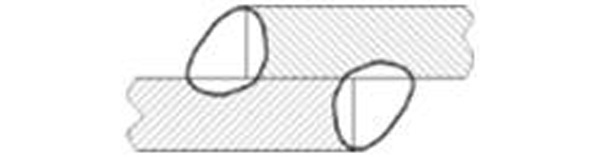
– Překrývající se. Roviny dílů jsou vzájemně rovnoběžné a částečně se překrývají. Označení „N“.
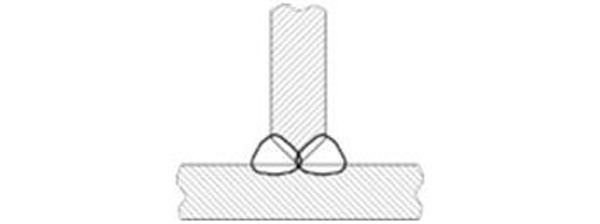
– Tavrovy. Konec dílu přiléhá pod úhlem k rovině jiného dílu. Šev je umístěn podél spoje. Označení „T“.
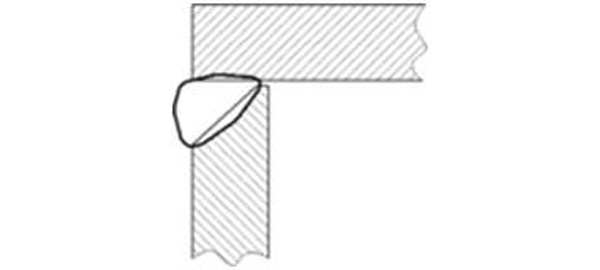
– Roh. Hlavní roviny spojovaných dílů v zóně svařování jsou umístěny pod úhlem vůči sobě. Označení „U“.
– Konec. Polotovar se přitlačí k bočním plochám. Šev je vytvořen natavením kovu na konce výrobků.
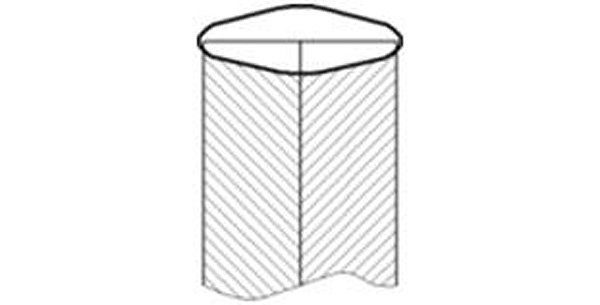
- Jednostranný. Nanášení se provádí na jedné straně spoje (spoje).
- Bilaterální. Zpracování probíhá na obou stranách.
Nutnost označení svařování
Jakákoli konstrukce se skládá z jednotlivých částí (sestav), které jsou navzájem spojeny tak či onak. Jedním z nich je svařování. Spoj má své vlastní vlastnosti, které ovlivňují výkon výrobku jako celku. Označení svařování na výkrese je vysvětlením způsobu spojování, tvaru švu a jeho geometrických parametrů, způsobu provedení a dalších doplňujících informací.
Kompetentní inženýr získá další informace: o síle – je spojení nepřetržité nebo přerušované; navíc se v zóně svaru tvoří tepelná napětí; o velikosti a tvaru uloženého kovu; těsnost spojů; doba připojení – před instalací nebo během jejího procesu a další.
Vysvětlení technické zkratky
Studium označení svarového švu na výkresu lze provést dvěma způsoby: a) začít se základy – čtením odborné literatury, včetně GOST (analogové – studium písmen v ABC); b) jděte z opačného směru, tedy začněte zvažováním příkladů, jak je na výkresech naznačeno svařování, s postupným prohlubováním vašich znalostí.
Příklady
Označení svarového spoje je regulováno ESKD. Zahrnuje: GOST 2.312-72; GOST 5264-80; GOST 14771-76.
Příklad 1.
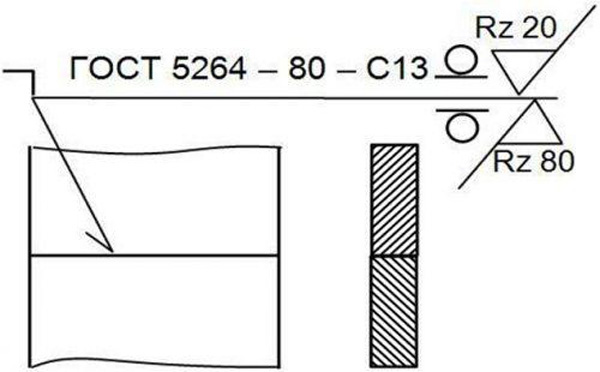

Podle GOST je svařovaný spoj v technické dokumentaci označen rozšířenou šipkou:
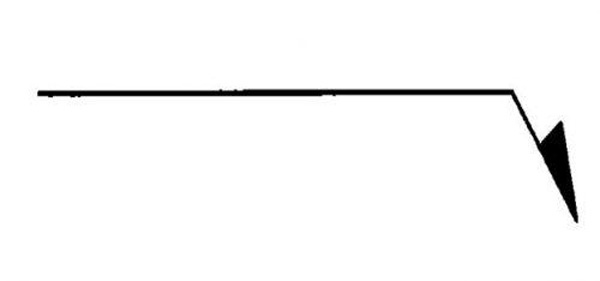
Umístění nápisu nad šipkou, pod ní nebo na obou stranách označuje umístění spojení: z přední strany dílu; z rubu (neviditelný spoj); oboustranné zpracování.
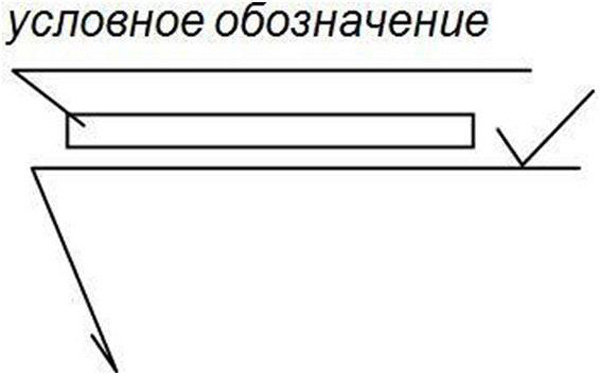
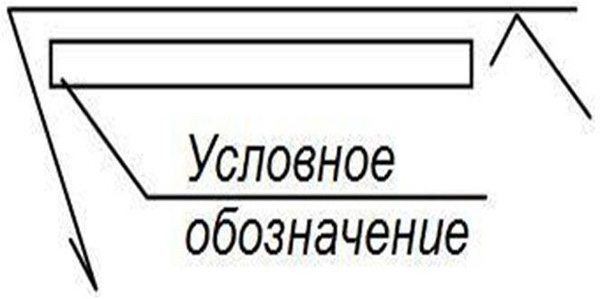
Nápis a šipka označují zadní (uzavřenou) nebo přední část, resp.
Příklad 2.
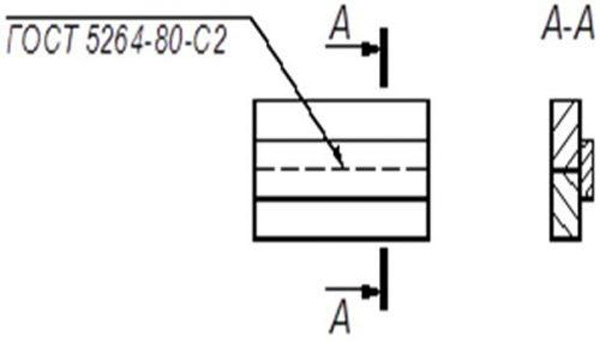
— Vyrobeno na jedné straně, se zakřiveným okrajem, otevřenou smyčkou, podle norem GOST 5264-80, svařování elektrickým obloukem.
Příklad 3.
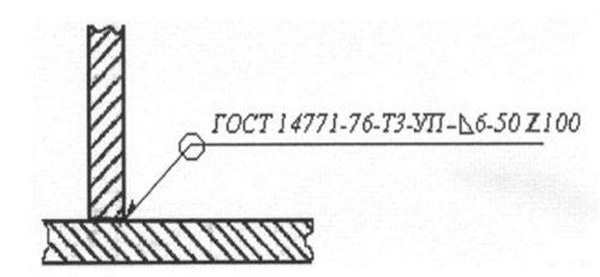
Svarový spoj pod úhlem
- spojení je provedeno podél spojité linie ve formě prstence;
- GOST 17771-76 – svařování v oblaku plynu;
- T3 – T-spoj se zpracováním na každé straně;
- nedochází k ořezávání hran;
- UP – plynný oxid uhelnatý, roztavená elektroda;
- 6 — velikost ramene svarového spoje je 6 mm;
- Periodické provedení se svařovaným průběžným průřezem 50mm v šachovnicovém vzoru (Z), rozteč 100mm.
Značky jsou obvykle nakresleny nad (pod) policí šipky rozšíření:
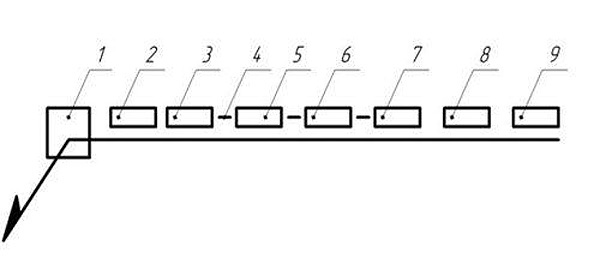
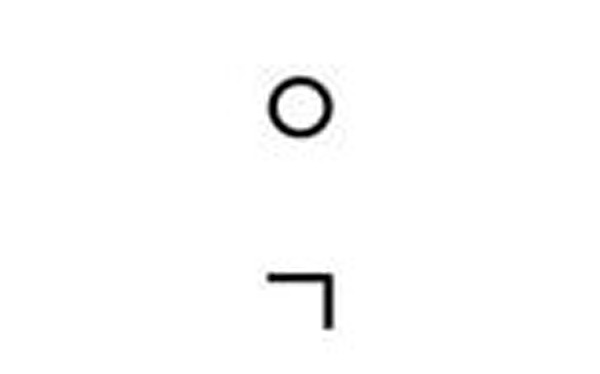
) dodatečné označení podmínek instalace, uzavřený šev;
– položka 2 – GOST, norma pro vzhled, návrh části spojovacího prvku;
— poz. 3 — označení písmeny a číslicemi podle regulační dokumentace;
– poz. 4 – pomlčka;
– položka 5 – možnosti pro svarové spoje (ruční elektrický oblouk – P, na automatickém zařízení – A, mechanický s tavidlem – P, v prostředí inertního plynu – P3, elektrostruska – Sh) nemusí být uvedeny;
— poz.6 — , rozměry nohy v mm;
— poz. 7 — hodnota přerušovaného spojení v mm;
— poz.8 — doplňkové značky, vyj
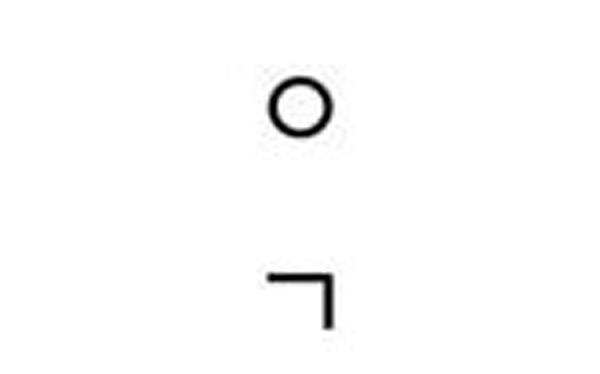
— poz.9 — ukazatel čistoty povrchu svaru dle Rz při jeho obrábění.
Použité pomocné značky
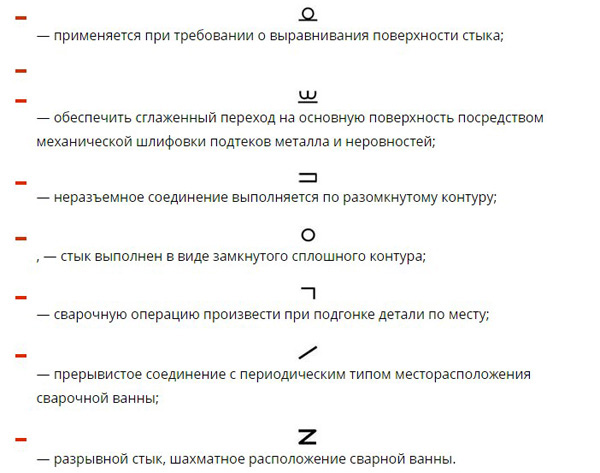
Označení svařování (výňatky z regulační dokumentace) pro různé způsoby provozu (ruční elektrický oblouk, argon) jsou shrnuty v tabulce:
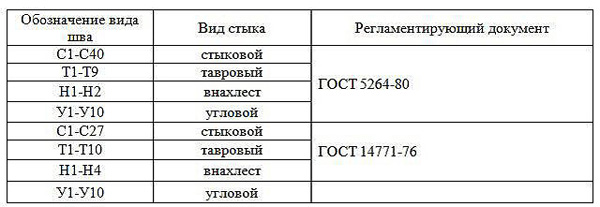
Metody výroby svařovacího švu se odrážejí v GOST: A – automatické spojování s tavidlem v nepřítomnosti podšívky, polštáře, bez předběžného švu; Af – automatické svařování pomocí tavidla a podložky na jeho základě; IN – dokování se provádí pomocí žárovzdorné elektrody z wolframové slitiny v oblaku plynů bez přidání dalšího materiálu; INp – dokování se provádí wolframovou elektrodou v oblaku inertních plynů s přídavkem přídavného materiálu; IP – použití tavící elektrody v oblaku plynů; UP je spojení v prostředí oxidu uhelnatého přes tavící se elektrodu.
Obecně platí, že dešifrování a čtení označení svarů v dokumentaci je téměř stejné jako naučit se číst ABC nebo Primer. Je nutné si zapamatovat regulační dokumenty (GOST) a správně dešifrovat symboly zobrazené na výkresech.