Pájení a pájení litiny s mosazí – Chipguru
Obsluha stroje uzavřela téma o svařování litiny a já jsem vyprávěl o svých zkušenostech s pájením litiny s mosazí. A vyprávěl jsem o svěráku. Obrátil jsem se na kamaráda, se kterým jsem dříve pracoval, a ejhle! Ukázalo se, že tyto svěráky má teď na dači. Živé! Zeptal jsem se, co s nimi dělá. Ano, říká všechno po sobě. Klepu, říká, a bez rozpaků je sevřu. Obecně platí, že svařování a pájení s mosazí obstálo ve zkoušce mnoha let!
Zde zveřejňuji jeho fotky jako důkaz, že nelžu.


Pájení a pájení litiny s mosazí
Zpráva č. 2 vovasmus »18. dubna 2016, 17:36
Čím jsi to nahříval? Zkoušel jsem to nahřívat acetylenem asi 15 minut, ale mosaz se nelepí, možná jsi měl nějakou pájku na bázi mosazi? Říkal jsem si, že bych měl zkusit TIG svařování.
Děti rostou, hračky zdražují.
Autor tématu
Pájení a pájení litiny s mosazí
Zpráva č. 3 AnSm »18. dubna 2016, 18:21
Zahříval jsem to kyslíkovým hořákem s MAF. Acetylen se obecně snadno nejen zahřívá, ale i taví litinu. Pájka byla z mosazného drátu o průměru 4 cm. Docela žáruvzdorná. Ještě mi trochu zbylo pro sebe. Stříbrná pájka s bodem tání 600 stupňů se taví mnohem snadněji než můj drát. Možná je hořák jen slabý? Měl jsem náustek číslo 4.
Pájení a pájení litiny s mosazí
Zpráva č. 4 vovasmus »18. dubna 2016, 18:56
Možná je to trochu slabé, pájím 1 nebo 2 frézy, ale frézovací svěrák 250 je potřeba nejdřív dát na pár hodin do trouby, prý (40-60 kilo škodlivé litiny), taky mě napadlo to zkusit s propanovou řezačkou.
Děti rostou, hračky zdražují.
Pájení a pájení litiny s mosazí
Zpráva č. 5 DémonY »18. dubna 2016, 21:15
AnSm napsal: Citace: Ohříváno kyslíkovým hořákem MAF.
Můžete mi v pár slovech říct, o jaké zvíře se jedná?
Pájení a pájení litiny s mosazí
Zpráva č. 6 vovasmus »18. dubna 2016, 21:49
pravděpodobně myslel „MAP plyn“, Yandex ti to řekne
Děti rostou, hračky zdražují.
Autor tématu
Pájení a pájení litiny s mosazí
Zpráva č. 7 AnSm »18. dubna 2016, 22:49
DemonY napsal: Zdroj citace: Můžete mi v pár slovech říct, co je to za zvíře?
Frakce methylacetylen-alenu. To je ruský název. V SSSR nevěděli, co s ním. Nějaký odpad z chemické výroby. Chtěli jsme ho zavést místo acetylenu pro pájení armatur traktoru T-25 s mosazí. Perestrojka podnik dokončila.
Zahraniční název plyn MAPP (MAPP). Mezi naším a zahraničním není žádný rozdíl, kromě ceny. No, jako Corvalol a Valocordin. Složení je stejné, cena je jiná. Acetylénový hořák používaný s plynem MAF prochází mírnou úpravou. Přibližně stejnou jako při přechodu z acetylenu na propan.
Odesláno po 5 minutách:
vovasm napsal: Citace zdroje 1 nebo 2 stojí za to
To je na takové prase slabé. Je potřeba změnit hrot spolu se směšovací komorou na 4 nebo lépe 5. Pokud to hořák samozřejmě dovolí. No a v žádném případě neuškodí takovou hmotu ohřát.
Pájení a pájení litiny s mosazí
Zpráva č. 8 vovasmus »18. dubna 2016, 23:08
Máme zlatý acetylen za 2800 rublů za náplň, takže na pájení používám jen malý, mám 3 silné propanové řezačky, s nimiž ohřívám a i párkrát jsem pájel, možná bych s nimi měl zkusit pájet litinu, nebo je to hloupý nápad? Pokud není proudový drát, tak plech rozmotám na proužek nebo i kohoutek s kladivem, potřebuji nějak nasypat nánosy do drátu.
Děti rostou, hračky zdražují.
Autor tématu
Pájení a pájení litiny s mosazí
Zpráva č. 9 AnSm »18. dubna 2016, 23:19
vovasm napsal: Citace zdroje: Existují 3 výkonné propanbutanové řezačky
Můžete to zkusit. Fréza má široký plamen. Důležitý je tam všeobecný ohřev, ne lokální jako při svařování. Hlavní je připravit hrany, aby tam byla čistá litina, ne zlomenina. Nechte jen pár kontaktních bodů pro polohování. Připravte bruskou a obruste brusným kotoučem. Mosaz obecně dobře drží k podkladu. A nejdříve hrany pořádně nahřejte na 500-600 stupňů. Pak hrany pocínujte mosazí a teprve poté naneste švy. Není třeba to dělat najednou. Příliš mnoho mosazi, za horka hned popraská. Několikrát přejděte a za horka každý šev vykujte, aby byl zhutněný.
Ale nejdřív si procvičte. I když jsem pájel hned. Bez procvičování a všechno fungovalo.
zdravím vás! V tomto materiálu budu mluvit o rozdílech mezi pájením a svařováním, jak pájet neželezné a železné kovy, a také uvedu několik tipů na silné pájení a bezpečnostní opatření. Jdeme.
Rozdíly mezi pájením kovů a svařováním
Existují dva hlavní způsoby spojování dvou kovů: svařování a pájení. V prvním případě jsou prvky drženy pohromadě roztavením okraje kovu. To může být buď zahřívání nebo lepení pomocí tlaku. V případě pájení se obrobky spojují pomocí přídavného materiálu – pájky.

V některých případech je pájení šetrnější a ekonomičtější způsob spojování obrobků. Pájení má také řadu výhod:
- Obě části se nezahřívají na bod tání. Tímto způsobem je možné zachovat jejich fyzikální a chemické vlastnosti.
- Obrobky nevyžadují důkladné čištění a zpracování, jak je vyžadováno při svařování.
- Pájecí zařízení stojí mnohem méně než svařovací stroje.
- Možnost výroby složitých celků a konstrukcí.
- Pevnost výsledného spoje. Díly se po pájení neohýbají ani nedeformují.
Podívejme se blíže na způsoby pájení různých kovů.
Pájení neželezných kovů
Výrobky z neželezných kovů vyžadují přesné lícování. Proto se často spíše pájí než vaří. Pojďme studovat určité druhy neželezných kovů a jejich spojování pomocí pájení.
Vždy zajistěte oba obrobky pomocí svěráku, svorek nebo jiných upevňovacích prvků. Zvláště pokud pracujete s velkými díly. Vibrace nebo posuny během pájení mohou zdeformovat šev a pájka může odkapávat. Kloub tak zkřehne a časem se na něm mohou vytvořit praskliny nebo píštěle.
Pájení mědi
Měď je poměrně běžný kov v každodenním životě. Vodovodní potrubí, elektrické kabely, elektronické součástky – to vše je částečně nebo úplně vyrobeno z mědi.

Existují hlavně dva způsoby pájení mědi:
- Vysoká teplota (pracovní teplota asi 600 ˚С);
- Nízká teplota (pracovní teplota do 450 ˚C).
V tomto článku uvažujeme o pájení doma, takže vezmeme nízkoteplotní technologii.
K pájení mědi budete potřebovat:
- Pájka. Vyrábí se převážně ze slitin cínu (95-97%) s mědí, antimonem, vizmutem, stříbrem a selenem. Nejlepší vlastnosti mají pájky obsahující stříbro. Hojně používané jsou také třísložkové typy, mezi které patří cín, měď a stříbro. Použití cíno-olověných pájek při výrobě je omezeno z důvodu škodlivosti olova. Doma byste si také měli chránit plíce před výpary olova. Použijte aktivní kapuci.
- Tavidlo na pájení mědi (aktivované, kyselé, nekyselé, antikorozní).
- Plynový hořák.
Velká průmyslová odvětví a továrny často používají pájecí pastu. Nejčastěji obsahuje: tavidlo, malé částice pájky a speciální přísady.

Zvážit technologie pájení krok za krokem dva měděné prvky:
- Na obě části se aplikuje tavidlo. Pokrývají spoj a oblast, kde bude nanesena pájka.
- Pájka je umístěna na spoji. Může to být cínový drát nebo speciální pasta.
- Výsledná sloučenina se zahřívá pomocí plynového hořáku. Pájka je rozmístěna po spoji a také částečně po oblasti v blízkosti pájky.
- Výsledný obrobek se nechá vychladnout. V tuto chvíli nemůžete výsledný díl zkroutit ani ohnout. Spoj musí být zcela vychladlý, než může pájka zcela ztvrdnout.
- Zbývající tavidlo se odstraní pomocí brusného kartáče.
Nemiřte otevřeným plamenem přímo na pájku. Měl by se roztavit a vyplnit šev kvůli zahřátí okrajů dílů.
Pájení hliníku
Hliník je poměrně rozmarný materiál. Mnoho odborníků se domnívá, že je prostě nemožné upevnit dva hliníkové polotovary doma, protože místo upevnění musí být zahřáto na teplotu asi 600 ° C, což riskuje spálení samotného hliníkového plechu.
Toto tvrzení ale není zcela pravdivé. Pokud použijete speciální tavidlo a pájku, můžete připájet dva hliníkové prvky. Pojďme se blíže podívat na všechny komponenty, které budou potřeba pro práci s hliníkem:
- Pájka. Nejlepší pájky pro práci s hliníkem jsou ty, které obsahují: křemík, hliník, měď, stříbro a zinek. Patří mezi ně domácí pájka „34A“ nebo její zahraniční analog „Aluminium-13“.
- Flux. Je lepší, když obsahuje fluoroboritan amonný s přídavkem triethonalaminu. Někteří lidé používají běžný borax.
- Páječka s výkonem minimálně 100W.
Pájky s vysokým obsahem zinku mají lepší antikorozní vlastnosti.

Návod pro pájení hliníkových polotovarů:
- Očistěte oba obrobky od nečistot a prachu.
- Odstraňte oxidový film pomocí brusného papíru. Tato operace se provádí za účelem snížení oxidové vrstvy, která se okamžitě tvoří na povrchu hliníku.
- Na spoj se aplikuje tavidlo.
- Pájka se nanáší rovnoměrně a postupně, aniž by byl povrch hliníkových obrobků vystaven stálému zahřívání.
- Vzniklý spoj se čistí pomocí drátěného kartáče nebo jemného brusného papíru.
Pájení plechu
Obyčejný plech se upevňuje zcela jednoduše. Kov bez nečistot nebo povlaku nejčastěji vytváří rovnoměrný šev a nemění se pod vlivem vysokých teplot. K pájení plechu budete potřebovat:
- Pájka. Používají se především pájky na bázi cínu a antimonu. Patří mezi ně POS-40 nebo POS-30. V některých případech se používá POS-90, který obsahuje olovo.
- Flux. Postačí jak kyselina chlorovodíková, tak obyčejná kalafuna. Čerstvý oxidový film na cínu lze velmi snadno odstranit.
- Páječka s výkonem minimálně 40W.

Technologie pájení:
- Očistěte plechové prvky od nečistot a prachu.
- Naneste na spoj kalafunu.
- Umístěte pájku na spoj a pomocí páječky ji roztavte.
- Vyčistěte výslednou plochu jemným brusným papírem nebo drátěným kartáčem, abyste zajistili hladký šev.
Páječka pozinkovaná
Na rozdíl od běžného cínu má pozinkované železo řadu specifických vlastností. Nejprve se zinek na povrchu plechu odpaří při teplotě 960˚C. Při práci s pozinkovanými plechy se proto nedoporučuje používat výkonné hořáky.

Za druhé, ne všechny pájky jsou vhodné pro práci s pozinkovaným železem. Například se velmi nedoporučuje používat pájku POS-90, protože ničí strukturu plechu.
Pájení součástek:
- Pájka. Nejlepší je zvolit POS-30.
- Tavidlo – kyselina boritá nebo chlorid zinečnatý.
- Páječka s výkonem minimálně 40W.
Technologie pájení dvou pozinkovaných prvků je podobná práci s běžným plechem. Hlavní je rovnoměrné zahřátí spoje, aby nedošlo k přehřátí jednotlivých oblastí.
Pájení nerezové oceli
Nerezová ocel je slitina, která obsahuje nikl a chrom a také titan. Pájení nerezové oceli se mírně liší od podobné práce s běžným nebo pozinkovaným železem. V závislosti na kvantitativním obsahu konkrétního kovu ve složení nerezové oceli bude mít různé fyzikální vlastnosti.

Plech s vysokým obsahem niklu tak může při teplotě 500 – 700 ˚C uvolňovat karbidové sloučeniny. Takové desky jsou vystaveny rovnoměrnému a rychlému ohřevu, aby se zabránilo destrukci struktury materiálu.
Zvážit potřebné komponenty:
- Pájka. Vybírá se v závislosti na podmínkách pájení. V otevřených prostorách nebo při vysoké vlhkosti vzduchu se upřednostňují pájky na bázi slitin stříbra s nízkým obsahem niklu. V suchých prostorách nebo vysokých pecích se používají pájky chromniklové nebo stříbromanganové. Pro prvotní pocínování dvou dílů se používá obyčejná pájka na bázi cínu a olova.
- Flux je borax ve formě prášku nebo pasty.
- Výkonný plynový hořák produkující teploty nad 800˚C. Pro primární pocínování je vhodná páječka s výkonem nad 100 W.
Krok za krokem technologie pájení:
- Důkladně očistěte spojení dvou nerezových prvků.
- Oba plechy zajistěte a na spoj naneste tavidlo pájecí kyseliny.
- Pocínujte oblast spoje tenkou vrstvou pájky na bázi cínu. V této fázi použijte běžnou páječku. Dávejte pozor, aby se pájka neodkutálela z plechu. Pokud se tomu nelze vyhnout, plechy předehřejte a pocínování opakujte.
- Opakujte cínování s tavidlem.
- Připájejte oba plechy pájkou v závislosti na podmínkách pájení. K tomuto kroku použijte plynový hořák.
Pokud se pájka odkutálí z plechu i po předehřátí, použijte drátěný kartáč. Pomáhá odstranit oxidový film, který může zůstat na pocínovaném povrchu po nanesení tavidla.
Pájení železných kovů
Kvalita upevnění ocelových výrobků závisí na několika faktorech:
- třídy oceli;
- pórovitost obrobků;
- úroveň čistoty spojovacího švu.
Jako pájka se volí slitiny cínu nebo mosazi. Používají se v závislosti na aktuálním úkolu. Jednodušší způsob je použití cínu. Snáze se s ním pracuje, ale konečný šev nebude mít vysokou pevnost.
Pájky na bázi mosazi jsou mnohem pevnější, ale pro práci s nimi budete potřebovat speciální vybavení.
Pracovní postup v přípravné fázi je prakticky stejný. V obou případech jsou díly očištěny od nečistot a rzi. Upevněte svorkami nebo svěrákem. Jako tavidlo se používá kyselina ortofosforečná. Poté přichází fáze pájení.
Pájení oceli s cínem
Při pájení cínem zvolte páječku s výkonem 100 W a více. Pro získání vysoce kvalitního švu jsou oba díly předem pocínovány, poté je do hotového švu přiváděna cínová pájka a pájení je dokončeno.
Pájení oceli s mosazí
Mosaz se taví při teplotách nad 900 °C, takže pro práci s takovou pájkou budete potřebovat plynový hořák. Je důležité zahřívat oba prvky rovnoměrně. Jinak se mosaz rychle roztaví. Bude dobře přilnout pouze k okrajům ocelových obrobků (což může způsobit křehkost a porušení napětím), což přispěje ke vzniku trhlin v konečném produktu.
Tipy pro správné a pevné pájení kovů
Při práci s ocelí nebo jinými kovy musíte dodržovat základní bezpečnostní pravidla a také znát některé nuance pájení.
Jak ohřívat a chladit kov
Důležitým krokem před zahájením práce je příprava obrobků. A zde musíte s jistotou vědět, jakou slitinu budete pájet nebo si ji sami zkontrolovat:
- Podívejte se, jak kovový obrobek reaguje na zahřátí páječkou nebo hořákem. Jak rychle se na povrchu vytvoří oxidový film. Je lepší to vědět předem a jistě, jinak bude následná práce provedena ve spěchu.
- Připravené a zajištěné části je nejlepší zahřívat postupně. Ujistěte se, že se na kovu neobjevují žádná přehřátá místa. Plocha pájení musí být zahřátá rovnoměrně po celé ploše.
- Nezahřívejte pouze tupý šev; Nejčastěji je potřeba zahřát 0,5 – 2 cm, v závislosti na účelu pájení a rozměrech spojovaných prvků.
- Používejte pouze páječky nebo hořáky, které produkují pájku při provozní teplotě tavení.
- Hotový šev neochlazujte studenou vodou ani jinými tekutinami. Nechte kov „odpočinout“ a rovnoměrně několik minut vychladnout na čerstvém vzduchu.
- Pájené obrobky vyjměte ze svěráku nebo svorek až po úplném vychladnutí pájky.
Které kovy jsou k sobě nejsilněji připájeny?
Na rozdíl od svařování není při pájení hlavním ukazatelem kvality hotového výrobku třída oceli nebo kovu, ale výběr pájky, stejně jako technologie vytváření samotného pájecího švu. Otázka je tedy spíše o tom, jaký kov, která pájka na který kov nejlépe drží. Samozřejmě platí, že čím bližší jsou si pájka a kov složením a hustotou, tím lepší bude adheze. Nakonec vše záleží na výběru správné pájky pro každý jednotlivý případ.
Musíte také zajistit, aby při spojování dvou kovů nevznikly žádné elektrické páry. V opačném případě spojení zreziví a zhroutí se při nejmenší vlhkosti. Zde by se tedy hodila tabulka kompatibility pro vzájemné spojování neželezných kovů.
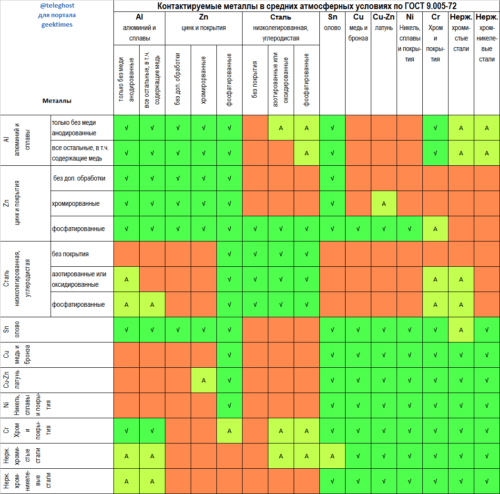
Písmeno „A“ v tabulce kompatibility znamená „omezeně přípustné v atmosférických podmínkách“.
Dám ti víc pár jednoduchých tipů:
- Vybírejte pájky, které jsou žáruvzdornější.
- Pečlivě očistěte spoje upevněných dílů. Naneste brusný papír nejen na samotný šev, ale také 0,5 – 2 cm v blízkosti spoje na kovovém povrchu.
- Cín a překrytí těsnění. Zvětšíte tak celkovou plochu upevnění dvou nebo více dílů.
Bezpečnostní opatření při pájení oceli doma
Často zanedbání základních pravidel pro práci s elektrickými nebo hořlavými spotřebiči vede ke ztrátě zdraví nebo škodě na majetku.

Při pájení důrazně doporučuji dodržovat bezpečnostní opatření:
- Udržujte páječku na kovové podložce nebo speciálním držáku, který odvede nahřátý hrot nástroje z roviny stolu.
- Ihned po ukončení práce vypněte páječku ze sítě.
- Zkontrolujte kvalitu připojení plynové láhve k samotnému hořáku. Vyvarujte se úniku plynu.
- Pracujte v dobře větraném prostoru.
- Nenechávejte hořák zapnutý, pokud jste již dokončili práci.
- Odstraňte z pracovního prostoru veškeré hořlavé látky.
- Nedotýkejte se vyhřívaného švu holýma rukama. Můžete se spálit.
- Nedotýkejte se pájky prsty, abyste zkontrolovali pevnost švu.
Dodržováním těchto opatření se můžete vyhnout zraněním a také zachovat svůj majetek neporušený. Pájejte s radostí a znalostí!