Jak svařovat šev elektrickým svařováním pro začátečníky: technologie a pravidla
Svařovací invertor neboli invertorový zdroj svařovacího proudu (IWS) je zdroj energie pro elektrický oblouk, pomocí kterého se kovové části spojují pod vlivem velmi vysokých teplot. Dnes je to jedno z nejoblíbenějších zařízení pro ruční svařování.
Jak funguje IIST?
Síťové napětí 220 V AC je přivedeno do usměrňovače. Poté se v napájecí jednotce střídače stejnosměrný proud přemění zpět na střídavý proud, ale s vyšší frekvencí, který je přiveden do vysokofrekvenčního svařovacího transformátoru. Poté je napětí přes usměrňovač přivedeno do oblouku.
Výstupem je stejnosměrný oblouk, stabilnější, což je nezbytné pro vysoce kvalitní svařování.
Výhody tohoto zařízení:
- Přeměnou proudu vědci dospěli k vysokofrekvenčnímu transformátoru, jehož hmotnost je více než 10krát menší než hmotnost síťového svařovacího transformátoru. Jeho hmotnost se pohybuje v rozmezí od 2 do 7 kg.
- Vysoce kvalitní svařovací oblouk.
- Koncentrovanější teplo směrem ke spoji, což zvyšuje efektivitu.
- Minimální rozstřik kovu.
- Plynulé nastavení svařovacích charakteristik.
- Čistší a rovnoměrnější svarový šev.

- Omezení faktoru zatíženíBěhem delšího provozu se vnitřní prvky zahřívají a je nutné je nechat během provozu vychladnout.
- Zvýšená citlivost na vlhkost vzduchu a kondenzaci uvnitř pouzdraDoporučuje se skladovat střídač v teplých a suchých místnostech bez náhlých teplotních změn.
- Vysoká úroveň generovaného vysokofrekvenčního elektromagnetického rušení.
Organizace pracoviště
Vybavení pro svářečské práce:
- Svařovací zdroj – svářecí invertor nebo svářecí transformátor.
- Svařovací elektroda – v tomto případě se odebírá tavicí drát vyrobený ze svařovacího drátu, který se dělí na uhlíkový, legovaný a vysoce legovaný. Navrch se nanáší vrstva ochranného povlaku, která v tomto procesu také hraje svou roli. Pro nastavení měniče svařovacího proudu existuje pravidlo: čím silnější elektroda, tím větší výkon je třeba nastavit na svařovacím stroji.
- Svářečské oblečení – je ochranný nehořlavý oblek, který zakrývá všechny exponované části těla: kalhoty, bunda s dlouhým rukávem, rukavice, odolná obuv (kalhoty by měly být přes boty), helma-maska s ochranným sklem. Je nutné, aby oblečení bylo bez syntetiky.
- Kladivo na odstraňování uhlíkových usazeninPilník. Kleště.
Příprava na proces svařování
Svařované díly se upraví na velikost a očistí od rzi a nečistot.
Zemnící kabel je připojen k jedné ze svařovaných částí. Pro spolehlivý kontakt je toto místo očištěno až na kov, můžete použít pilník.
Elektroda se zasune do držáku koncem bez povlaku. Svářecí stroj se připojí k síti.
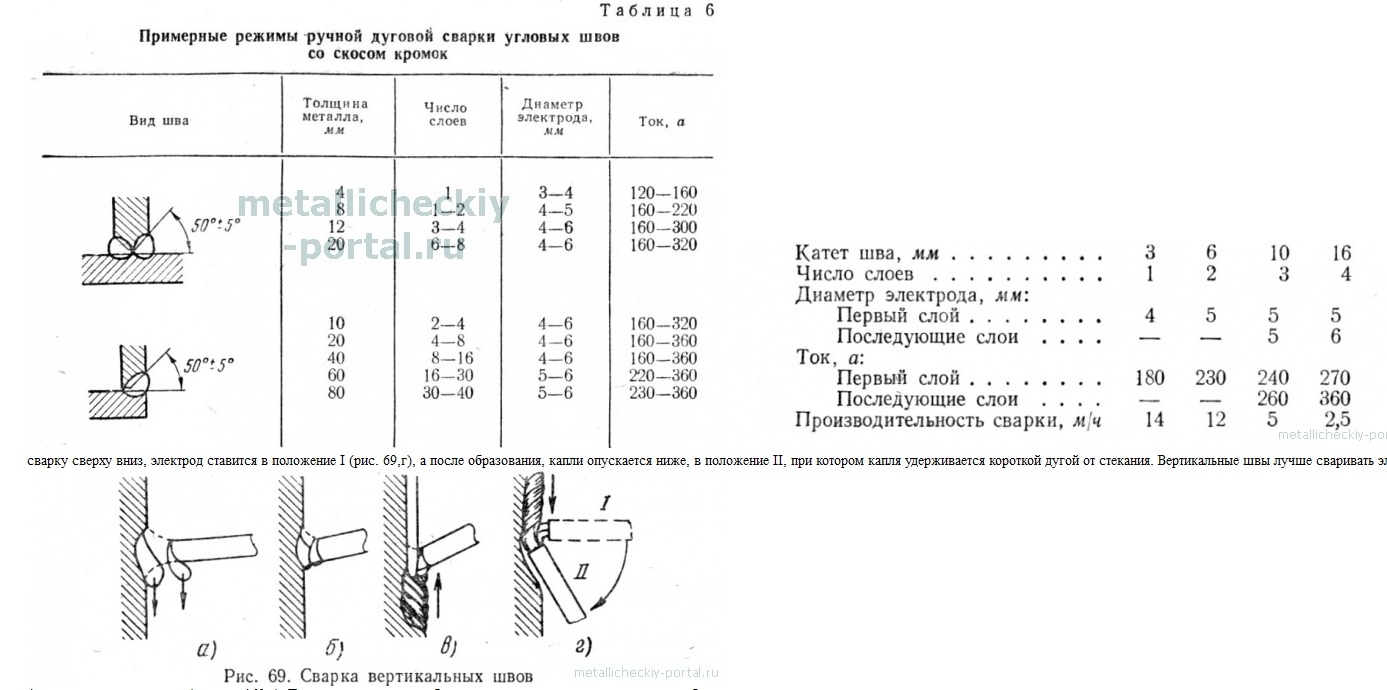
Síla proudu se nastavuje podle velikosti elektrody. Můžete použít hodnoty z tabulky. Vždy je třeba pamatovat na to, že příliš vysoká síla proudu způsobí řezání kovu, k čemuž by měla být použita, a příliš nízká síla proudu nevytvoří kvalitní oblouk.
Proces svařování
Během svařovacího procesu hoří mezi kovem součásti a elektrodou elektrický oblouk, který je taví.
Správné zapálení oblouku
Zapálení oblouku lze provést následujícím způsobem: krátkými dotyky hrotem elektrody na začátku svaru. Úkolem je přimět elektrický proud, aby prorazil vzduchovou mezeru a povlak na elektrodě.
Možné důvody, proč se elektrický oblouk nezapálí: kvalita uzemnění, je nutné očistit špičku elektrody od prachu, zvýšit sílu proudu.
Trajektorie elektrody během svařování
Při svařování svislých ploch se svar provádí zdola nahoru.
Při horizontálním umístění závisí směr pohybu elektrody na pohodlí provedení švu.
Během svařování je elektroda umístěna pod úhlem 30° – 0° k povrchu kovu ve vzdálenosti 60–0 mm od něj.
Pohyb elektrody je postupný – podle principu „rybí kosti“.
Aby byl šev rovnoměrnější, můžete jeho umístění označit křídou.
V závislosti na stavu tavné lázně – objemu tekutého kovu – je nutné svařovací proces urychlit nebo zpomalit.
Dokončení
Po dokončení svařování očistěte svar od všech vytvořených uhlíkových usazenin. Pečlivě zkontrolujte oblast svařování, zda se v ní nenachází struska nebo zda v ní nechybí žádné části.
Typy švů při svařování elektrodami
Chyby začínajících svářečů
Nejčastější chyby jsou následující:
- Když se elektroda pohybuje pomalu – tvorba popálenin.
- Příliš rychlý pohyb elektrody – nerovný šev.
- Úhel mezi elektrodou a povrchem není dodržován – šev je plochý a nerovný.
- Mezera mezi elektrodou a součástmi je příliš malá – vada „vyskakování svaru“, kov není správně svařen.
- Pokud je mezera mezi elektrodou a pracovní plochou příliš velká – šev je slabý, kov není správně svařen.
- Detaily jsou špatné – Před zahájením svařování je třeba uchopit díly na několika místech na obou stranách.
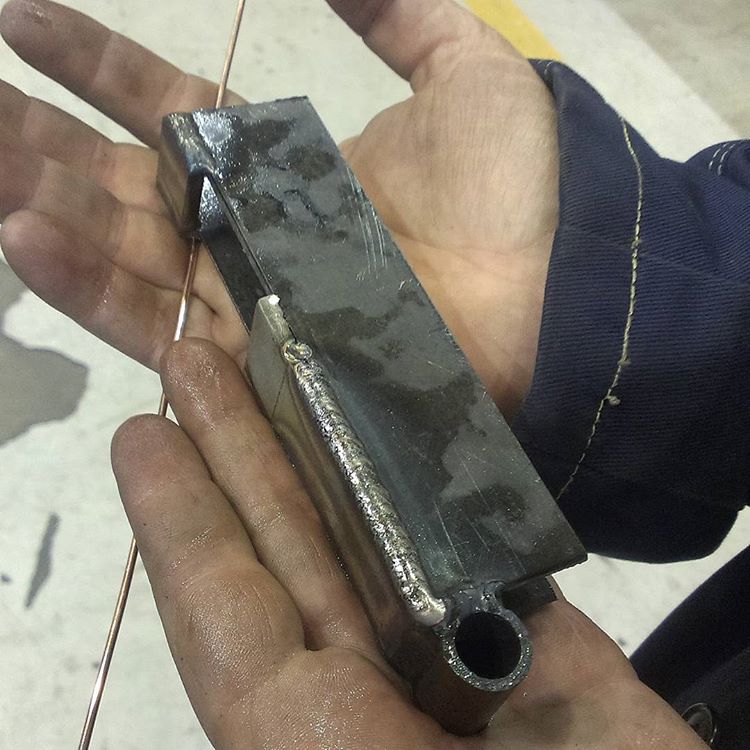
Nejspolehlivějším a nejodolnějším způsobem připojení dílů je svařovací šev. Dnes se žádná výroba neobejde bez svařování, používá se i v běžném životě. Téměř každý domácí řemeslník nutně používá svařování.
Samozřejmě ne každý umí díly správně svařovat, musí využít služeb profesionálních svářečů. Ale pokud opravdu chcete, můžete se naučit, jak svařovat díly vlastníma rukama.
Elektrické svařování je považováno za nejjednodušší. Zde začíná studium procesu svařování. Teprve po získání určitých zkušeností se získáním dobrého švu můžete začít provádět složitou práci. Pojďme se seznámit se základy svařovacího procesu a jeho nuancemi.
Přípravné práce
Před začátkem svařování se díly nejprve narovnají a poté dobře vyčistí. Kromě toho je nutné před zahájením montáže jednotky vyčistit díly. Výskyt vad svaru je obvykle spojen s různými typy znečištění:
Je velmi důležité důkladně očistit kov, kde budou svařovací práce prováděny. To platí pro okraje každé části. Jakékoli znečištění v mezeře mezi svařovanými díly musí být odstraněno. Nečistoty můžete spálit silným plamenem hořáku nebo je rozfoukat silným proudem stlačeného vzduchu.
Povrch můžete čistit různými způsoby:
- Kartáč s kovovými štětinami;
- Jehlové řezačky;
- Systémy vodního pískování;
- Zlomek;
- Hořák;
- Brusný kotouč;
- Lept;
- Solventní.
Po přípravě nástrojů a materiálu pojďme krok za krokem zjistit, jak správně svařovat elektrickým svařováním.
Buzení svařovacího oblouku
Existuje několik způsobů, jak zahájit oblouk.
Možnost 1. Svářeč by se měl špičkou elektrody dotknout kovového povrchu a poté ji rychle posunout o několik milimetrů zpět (2 – 4). V důsledku toho se objeví oblouk. Jeho délka se udržuje pomalým spouštěním elektrody. Vše závisí na množství tavení. Před vytvořením oblouku musí být obličej pracovníka zakryt ochranným štítem.
Možnost 2. Svařovací oblouk můžete vybudit jiným způsobem. Svářeč rychle přejede špičkou elektrody po kovovém povrchu a poté ji také rychle zvedne o několik milimetrů. Mezi elektrodou a kovovým povrchem se objeví oblouk. Při svařování byste se měli snažit udržet velmi krátký oblouk. V blízkosti švu se vytvoří malé kapky kovu. Tavení elektrody bude plynulé a klidné. Šev je hluboký a odolný.
Pokud je velikost oblouku příliš dlouhá, základní kov se neroztaví dostatečně dobře. Během svařování začne kov elektrody oxidovat a objeví se silné rozstřiky. Šev po takovém svařování bude nerovnoměrný, s četnými oxidovými inkluzemi.
Délku oblouku lze snadno určit podle zvuku jeho hoření. Pokud má délka standardní hodnoty, zvuk bude monofonní a jednotný. Velmi dlouhý oblouk začne vydávat ostré zvuky, které budou neustále doprovázet silné pukání.
Pokud se oblouk přeruší, je znovu vybuzen. Kráter, kde se oblouk zlomil, je pečlivě svařen. Pokud je nutné svařit velmi důležitou jednotku, která bude provozována se střídavým zatížením, a může dojít i k „únavě“, je přísně zakázáno budit oblouk přímo na povrchu základního kovu. Pokud k buzení nedochází podél švu, může dojít k „popálení“ kovu. V tomto okamžiku se může šev jednoduše zhroutit během provozu součásti.
První kroky
Abyste se naučili dobře svařovat díly, nejprve si procvičte na nepotřebných kovových válečcích. Není potřeba vytvářet spojovací švy, stačí se naučit materiál správně tavit. Kovový povrch by měl být zbaven rzi a dobře očištěný.
Jak se vyrábí válečky
Elektroda se vloží do držáku. Aby se v oblasti tavení objevil proud, stačí poškrábat povrch kovu špičkou elektrody nebo jednoduše několikrát zaklepat na obrobek.
Když se objeví elektrický oblouk, elektroda je nasměrována na obrobek a udržuje konstantní mezeru mezi kovovým povrchem a elektrickým obloukem. Mezera by měla mít konstantní hodnotu a měla by být v rozmezí 3–5 milimetrů.
Důležité! Pro získání kvalitního švu je nutné udržovat stále stejnou délku oblouku. Pokud tuto hodnotu změníte, oblouk může být přerušen a šev bude mít mnoho vad.
Směr elektrody je proveden pod určitým úhlem vzhledem k rovině obrobku. Nejoptimálnější úhel je považován za 70 stupňů Sklon nemá konkrétní hodnotu, hlavní věc je, že svářeč je pohodlný. V průběhu pracovního procesu si svářeč sám najde optimální polohu v závislosti na specifičnosti vykonávané práce.
Při takových praktických cvičeních se musíte naučit, jak správně vybrat sílu proudu, aby zásoba zůstala po celou dobu stabilní. Pokud není dostatečný proud, oblouk neustále zhasíná. S velmi silným prouděním začne pronikání kovu. Pouze experimentováním se můžete naučit, jak správně nastavit režim svařování.
Technika pro získání dobrého svarového spoje
Když válečky začnou být hladké, můžete se pokusit začít vytvářet spojovací švy. Tuto operaci může provádět poměrně zkušený praktikant, který ví, jak svařovat pomocí elektrického svařování.
Elektroda se zapálí podle výše popsané technologie. Rozdíl bude pouze v pohybu ruky svářeče. Bude provádět oscilační pohyby. Tavenina se bude zdát pohybovat z jednoho povrchu součásti na druhý. Pohyb může probíhat po několika trajektoriích:
- Cikcak;
- Ve tvaru smyčky;
- Rybí kost;
- Se srpem.
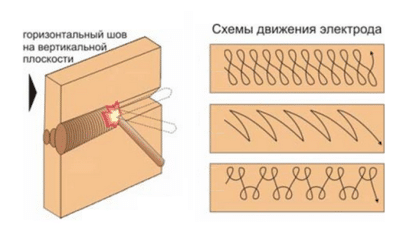
Pro trénink si můžete vzít malý kovový polotovar. Nakreslete křídou podél povrchu čáru tak, aby byla vidět přes tmavé sklo masky. Právě podél toho musíte posunout elektrodu, abyste získali jakýsi šev ve formě některé z výše uvedených cest.
Po ochlazení švu musíte strusku odrazit kladivem a prozkoumat vykonanou práci.
Když máte trochu zkušeností, můžete začít vytvářet spojovací švy, které mají několik typů:
Kromě toho mohou být takové švy horizontální a vertikální a mohou být svařovány v různých směrech.
Pouze po četných trénincích můžete dosáhnout jednotného pohybu rukou. Poté můžete získat krásné detaily.
Jak pokračovat ve svařování po jeho zastavení?
Vzhledem k tomu, že není možné svařit dlouhý šev elektrickým svařováním bez zastavení, musíte vyměnit elektrodu nebo existovaly jiné důvody pro přerušení, pak v místě zastavení vznikne malá prohlubeň, nazývaná kráter. Chcete-li obnovit provoz, musíte provést následující kroky:
1. Oblouk by se neměl zapálit na samotném kráteru. Je nutné od ní ustoupit 12 mm. Poté se pomalu pohybuje směrem ke kráteru.
2. Samotný kráter je pečlivě svařen pomocí oscilačních pohybů.
3.Poté můžete pokračovat ve svařování při zachování nastaveného režimu. Pro získání spolehlivého spojení musí mít svařování několik vrstev:
- Obrobek, tloušťka 6 mm – 2 vrstvy;
- S tloušťkou 6–12 mm – 3 vrstvy;
- Pokud tloušťka kovu přesahuje 12 mm – 4 vrstvy.
Pohyb elektrody v každé vrstvě by měl být stejný. Svarový šev se po dokončení operace zpracuje a odstraní veškerý přebytek.
Jak se dělají vertikální švy?
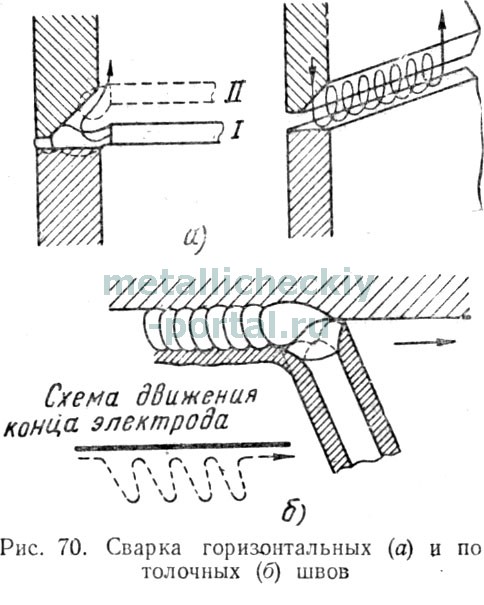
Obrázek 69a ukazuje vertikální svařování. Vzhledem k tomu, že svařování svislého švu pomocí elektrického svařování je značně problematické vzhledem k tomu, že kapky taveniny mají tendenci klesat, je nutné takové švy svařovat pomocí krátkého oblouku. Povrchové napětí zabraňuje okamžitému stékání kapek. Padnou do kráteru rychleji.
Špička elektrody se odstraní z kapky tak, aby ztuhla. Vertikální svařování by mělo začít zdola a postupně se pohybovat nahoru. Spodní kráter zabrání pádu kapek kovu. Viz obrázek 69c. Během provozu můžete elektrodu naklonit. Když je sklopena dolů, svářeč vidí, jak jsou kapky rozmístěny v oblasti řezání švu.
Pokud je nutné provést vertikální svařování, začněte od horního bodu, elektroda musí být instalována v poloze I. Viz obrázek 69d.
Když kapky začnou padat, elektroda se nastaví do polohy II. Kapka neodtéká; krátký oblouk to nedovolí.
Za nejvhodnější průměr elektrody pro vertikální svařování se považuje 3 – 4 mm. Proud by neměl být příliš vysoký, přibližně 160 ampér.
Pro dosažení minimálního toku taveniny při svařování vodorovných švů (viz obrázek 70, a) jsou okraje v jedné horní části zkoseny.
Oblouk by měl být vybuzen na spodním konci (poloha I). Poté se oblouk přenese na konec horní části (poloha II). Tekoucí kapka začíná stoupat.
Jak by se měl konec elektrody pohybovat, když se provádí jednovrstvé horizontální svařování, je vidět na obrázku 70a na pravé straně.
Vodorovné švy mohou být svařeny ve formě podélných hřebenů. První by se měla vařit se 4 mm elektrodou a všechny ostatní s průměrem 5 mm.
Toto jsou hlavní nuance, které vám umožní správně svařit vertikální šev pomocí elektrického svařování.
Jak elektricky svařit stropní šev
Často kladená otázka: jak svařit stropní šev pomocí elektrického svařování, protože odtéká? Odpověď je jednoduchá: takové švy jsou svařeny krátkým obloukem. Svařovací elektroda musí mít žáruvzdorný povlak. Když dojde ke svařovacímu procesu, na konci se objeví uzávěr, který nedovolí, aby se kapky kovu skutálely dolů. (Viz obrázek 70, b). Během provozu se konec elektrody rovnoměrně odstraní a poté se přiblíží ke svařovanému dílu. Po sejmutí oblouk okamžitě zhasne a šev začne tuhnout. K provádění stropního svařování bez ohledu na směr používejte pouze elektrody malých průměrů. Síla proudu klesá (10-12%) ve srovnání se svařováním kovu podobné tloušťky vyrobeného níže.
Když jsou stropní švy svařeny, začnou se plynové bubliny vznášet nahoru. Končí u samého kořene švu. To má vliv na pevnost a kvalitu svarového spoje.
Použití stropního svařování je omezené. Pamatuje se, když není možné získat šev ze spodní polohy.
Jak se svařují koutové svary
Roztavený kov během tohoto svařování bude stékat dolů. Za optimální způsob svaření takových švů ze spodní polohy se považuje „na lodi“. Díl je instalován tak, aby struska neunikala přímo před obloukem. (Viz obrázek 68, a).
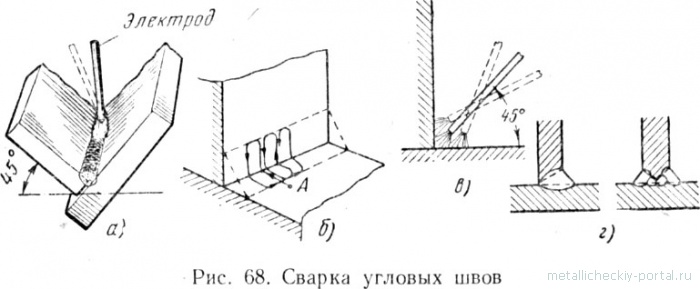
Když se svařuje koutový svar se spodní rovinou umístěnou vodorovně, někdy jsou rohové vrcholy špatně svařeny.
Důvodem pro vznik takového nedostatku průvaru může být začátek svařovacího procesu z plechu stojícího svisle. Roztavený kov začne stékat dolů na plech, který se nestihl dobře zahřát. Proto je třeba takové švy svařovat ze spodní roviny. Kromě toho se oblouk musí zapálit v určitém bodě (A). Pohyb musí být proveden podle schématu na obrázku 68b.
Elektroda je nakloněna o 45 stupňů vzhledem ke svařovaným dílům. Během svařování musíte elektrodu mírně naklonit v různých směrech. (Viz obrázek 68 c).
Pokud se koutové svary nesvařují „na lodi“, provádí se svařování v jedné vrstvě s ramenem svaru menším než 8 mm. Pokud velikost nohy překročí tuto hodnotu, provede se několik vrstev.
Chcete-li svařit více vrstev koutového svaru, musíte nejprve vytvořit úzkou housenku. K tomu použijte elektrodu 3-4 mm. Tento průměr umožňuje úplné vyvaření kořene.
Chcete-li určit počet průchodů, vezměte v úvahu velikost plochy průřezu stávajícího švu. Obvykle je tato hodnota 30-40 metrů čtverečních. milimetry. Obrázek 68 g názorně ukazuje, jak by měly vypadat koutové svary s různým počtem vrstev, s drážkovanými okraji a plně svařené.
Jak se svařují tupé švy
Pokud hrany nejsou zkosené, nanesená housenka by měla mít na každé straně spoje mírné rozšíření. Aby se zabránilo nedostatečné penetraci, je nutné vytvořit rovnoměrné rozložení roztaveného kovu.
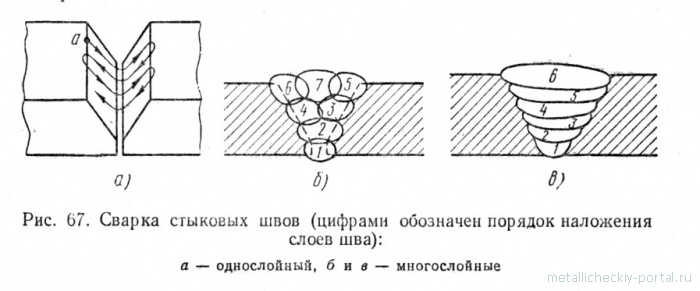
Pouze správné nastavení proudu a kompetentní výběr elektrod umožní dobře svařovat 6mm kov, pokud díly nemají zkosené hrany. Aktuální hodnota je vybrána experimentálně. Proč se svařuje několik testovacích proužků?
Pokud mají díly úkosy ve tvaru V, může být tupý svar jednovrstvý nebo může mít více vrstev. Hlavní roli v této otázce hraje tloušťka kovu.
Když je svařena jedna vrstva, oblouk by měl být vybuzen v bodě „A“, na hranici úkosu, podle obrázku 67a. Poté se elektroda spustí dolů. Kořen švu je zcela vařený, poté je oblouk poslán na další okraj.
Když se elektroda pohybuje po úkosech, její pohyb je speciálně zpomalen, aby byla zajištěna dobrá penetrace. U kořene švu naopak zrychlují pohyb, aby nedošlo k průrazu.
Na zadní straně svarového spoje odborníci doporučují použít dodatečný svar.
V některých případech je na opačné straně švu namontována ocelová podšívka 2-3 mm. Za tímto účelem zvyšte svařovací proud asi o 20–30 % oproti standardní hodnotě. V tomto případě je průnik zcela vyloučen.
Když se vytvoří svarová housenka, svaří se také ocelový podklad. Pokud nezasahuje do designu výrobku, je ponechán. Při svařování velmi důležitých konstrukcí se svařuje opačná strana kořene svaru.
Pokud potřebujete svařit vícevrstvý tupý šev, nejprve se svaří kořen švu. K tomuto účelu se používají elektrody o průměru 4–5 milimetrů. Poté jsou další vrstvy pokryty expandovanými kuličkami, pro které jsou použity elektrody velké velikosti (viz obrázky 67, b, c).
Výběr svařovacích elektrod
Chcete-li vybrat správnou elektrodu, musíte zvážit několik důležitých parametrů:
- Tloušťka obrobku;
- Třída oceli.
V závislosti na typu elektrody se volí hodnota proudu. Svařování lze provádět v různých polohách. Ta spodní je rozdělena do skupin:
- horizontální;
- Tavrovaya.
Vertikální typ svařování může být:
- zdola nahoru;
- Strop;
- Tavrovaya,
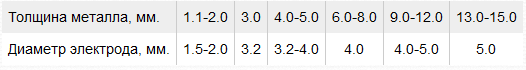
Každý výrobce v návodu k elektrodám musí uvést hodnotu svařovacího proudu, při které budou normálně pracovat. V tabulce jsou uvedeny klasické parametry používané zkušenými svářeči.
Velikost proudu je ovlivněna prostorovou polohou, stejně jako velikostí mezery. Například pro práci s 3 mm elektrodou musí proud dosáhnout 70–80 ampér. Tento proud lze použít k provádění stropního svařování. To bude dostatečné pro svařování dílů, kdy je velikost mezery mnohem větší než průměr elektrody.
Pro vaření zespodu, bez mezery a vhodné tloušťky kovu, je povoleno nastavit proudovou sílu na 120 ampér pro běžnou elektrodu.
Svářeči s bohatými zkušenostmi doporučují používat pro výpočty určitý vzorec.
K určení síly proudu se odebírá 30–40 ampér, což musí odpovídat jednomu milimetru průměru elektrody. Jinými slovy, pro 3mm elektrodu musíte nastavit proud na 90-120 ampér. Pokud je průměr 4 mm, proud bude 120–160 ampér. Pokud se provádí vertikální svařování, proud se sníží o 15%.
Pro 2 mm je nastaveno přibližně 40 – 80 ampér. Taková „dvojka“ je vždy považována za velmi rozmarnou.
Existuje názor, že pokud je průměr elektrody malý, znamená to, že je velmi snadné s ní pracovat. Tento názor je však chybný. Například pro práci s „dvojkou“ potřebujete určitou dovednost. Elektroda se rychle spálí a začne se velmi zahřívat, když je proud nastaven na vysoký. S takovou „dvojkou“ můžete svařovat tenké kovy při nízkém proudu, ale vyžaduje to zkušenost a velkou trpělivost.
Elektroda 3 – 3.2 mm. Síla proudu je 70-80 ampér. Svařování by mělo být prováděno pouze stejnosměrným proudem. Zkušení svářeči se domnívají, že nad 80 ampérů není možné provádět běžné svařování. Tato hodnota je vhodná pro řezání kovu.
Svařování by mělo začínat na 70 ampérech. Pokud zjistíte, že není možné součást svařit, přidejte dalších 5-10 A. Pokud chybí penetrace 80 ampér, můžete nainstalovat 120 ampér.
Pro svařování na střídavý proud můžete nastavit sílu proudu na 110-130 ampér. V některých případech je instalováno dokonce 150 Ampérů. Takové hodnoty jsou typické pro transformátorové zařízení. Při svařování s invertorem jsou tyto hodnoty mnohem nižší.
Elektroda 4 mm. Síla proudu 110-160 Ampér. V tomto případě závisí rozptyl 50 ampér na tloušťce kovu a také na vašich pracovních zkušenostech. „Čtyři“ také vyžaduje speciální dovednosti. Profesionálové doporučují začít na 110 ampérech a postupně zvyšovat proud.
Elektroda 5 milimetrů nebo více. Takové produkty jsou považovány za profesionální a používají je pouze odborníci. Používají se hlavně pro povrchovou úpravu kovů. Prakticky se neúčastní procesu svařování.
Proč se elektrody kalcinují?
To se provádí pouze za jedním účelem, k odstranění vlhkosti. Při svařování surovou elektrodou může dojít k defektům svarového švu. Taková elektroda se k dílu bude celou dobu lepit.
Každá stavební firma musí instalovat zařízení, které proráží elektrody. Tato operace není dostupná pro amatérské svářeče.
Pokud jste začali pracovat s novým balením, ale nedokázali jste jej zcela spotřebovat, zbývající počet elektrod by měl být ukryt na suchém a teplém místě. Nikdy neskladujte elektrody ve sklepě nebo na půdě. Rychle zvlhnou a nebudou použitelné.
Závěr
Pravidla svařování jsou celkem jednoduchá, stačí si párkrát zacvičit na nepotřebném kusu železa. Hlavní věc je dodržovat všechny uvedené pokyny a určitě uspějete. Obloukovým svařováním můžete svařovat jak na stropě, tak na stěně.