Eloxování kovů, její postup ve výrobě a doma
V poslední době vzrostla poptávka po výrobcích z eloxovaného hliníku. To lze snadno vysvětlit jeho ochrannými vlastnostmi a atraktivním vzhledem a díky tomu jsou dnes eloxované hliníkové profily široce používány nejen ve stavebních a architektonických konstrukcích, ale také v interiérových řešeních.
<strong>CO JE ANODIZACE HLINÍKOVÉHO PROFILU</strong>
Pokud přejdeme k vědeckým termínům, anodizace je proces vytváření oxidového filmu na povrchu kovů a slitin pomocí jejich anodické polarizace ve vodivém prostředí. Jinými slovy, póry rostou na povrchu kovového substrátu. Filmy z anodického oxidu, které jsou výsledkem tohoto procesu, lze použít pro ochranné a dekorativní účely a dokonce slouží jako dielektrikum v elektrolytických kondenzátorech.
<strong>HLINÍK: ELOXOVÁNÍ</strong>
Nejčastěji se pro eloxování hliníkových výrobků používá proces kyseliny sírové, jehož podstatou je ponoření hliníkové části do chlazené lázně s elektrolytem kyseliny sírové.
Eloxování hliníku je nezbytný proces. Při absenci speciálních povlaků reaguje hliníkový povrch s kyslíkem a pokrývá se tenkým oxidovým filmem o tloušťce 2-3 nm (za normálních podmínek). Tento film plní ochranné funkce a zabraňuje další oxidaci kovu. Takový povlak je však nestabilní: nemá krystalickou strukturu, je vysoce závislý na vnějších faktorech a nezaručuje ochranu produktu před korozí.
Anodický film není samostatnou vrstvou na povrchu hliníku, ale vyrůstá z jeho struktury (jak ven, tak dovnitř), takže riziko koroze a odlupování povlaku během provozu je zcela eliminováno.
Standardní technologický proces zahrnuje následující hlavní kroky:
Během tohoto procesu jsou z kovového povrchu odstraněny všechny nečistoty a olejové skvrny.
Tato fáze zahrnuje odleptání přirozeného oxidového filmu a povrchové vrstvy hliníku z kovového povrchu.
- Zesvětlení nebo neutralizace
Tato fáze zahrnuje odstranění těžkých kovů přítomných ve slitině z povrchu.
Jedná se o proces narůstání umělého oxidového filmu s ohledem na specifikované parametry.
- Adsorpční barvení
Jedná se o pronikání barvícího pigmentu do pórů filmu
Během procesu zhutňování se póry ucpávají.
Naše společnost nabízí následující typy eloxovaných hliníkových profilů:
- profil s ochranným nátěrem,
- profil s dekorativním nátěrem.
Při provádění ochranného a dekorativního eloxování hliníkových výrobků a profilů naše společnost dodržuje požadavky stanovené mezinárodním systémem jakosti QUALANOD (Švýcarsko).
Ochranné eloxování se používá, když je potřeba pouze ochrana proti korozi. Pokud je důležitá i estetická složka, měli byste zvolit dekorativní elox. Lze jej vyrobit jak s předběžným mechanickým opracováním (opracování brokováním, broušením), díky kterému je dosaženo speciálních efektů na povrchu profilu, tak i bez něj a poté se estetické požadavky na kvalitu povrchu dosahují chemicky v rámci technologického proces. Vše závisí na požadavcích na povrch výrobku.
<strong>ANODIZOVANÝ HLINÍKOVÝ PROFIL</strong>
Pokud jsou na povrchu hliníkového profilu stopy koroze, lze je odstranit ošetřením výrobku otryskáváním.
Existuje několik tříd eloxování:
- třída 5 (tloušťka 5 mikronů);
- třída 10 (tloušťka 10 mikronů);
- třída 15 (tloušťka 15 mikronů);
- třída 20 (tloušťka 20 mikronů);
- třída 25 (tloušťka 25 mikronů).
Jakou třídu použít, závisí na podmínkách následného použití produktů. První dvě třídy nátěrů (5 a 10) se nejčastěji používají pro ty výrobky, které se používají v interiéru, ostatní (15, 20, 25) jsou pro architektonické konstrukce.
Technologické možnosti umožňují získat anodické povlaky různých barev: světlé a tmavé zlaté, perleťové, bezbarvé. U výrobků používaných v interiéru může být barva bronzová au výrobků malých rozměrů černá.
Linka je vybavena italským systémem regulátorů a usměrňovačů od firmy Elca. Umožňuje provádět eloxování s procesními parametry optimálně zvolenými pro každou suspenzi. Kapacita linky je 100 tisíc m2 měsíčně. Zařízení umožňuje lakování výrobků o výšce 1500 mm, délce 6800 mm a šířce 500 mm.
<strong>SPECIÁLNÍ ANODIZOVACÍ TECHNOLOGIE</strong>
Proces eloxování je u hliníkových dílů pro elektrotechnické účely mimořádně nezbytný. Řeč je mimo jiné o chladicích radiátorech, LED lampách, pouzdrech přístrojů, spojovacích prvcích a dalších dílech. Na základě mnohaletých experimentů zvolili specialisté naší společnosti speciální technologii eloxování: dosažením koeficientu emisivity povrchu 0,8 – 0,85 je možné zajistit maximální emisivitu. Tím se rychlost přenosu tepla zvýšila o 15 – 20%. Tím se výrazně prodlužuje životnost celého produktu. Anodický oxidový film zajišťuje odolnost proti korozi až na 25 let i v agresivním prostředí a zvyšuje odolnost výrobku proti mechanickému opotřebení.
<strong>KOROZE VLÁKNA A ELOXOVÁNÍ</strong>
Nitková koroze je druh korozního poškození, ke kterému dochází na kovu pod povlakem. Skládá se z náhodně rozmístěných „nití“. V počáteční fázi taková koroze poškozuje povlak a vytváří skvrnu podobnou červu. A následně se v postiženém místě povlak zcela odlupuje, což umožňuje korozivnímu prostředí reagovat s hliníkovým substrátem umístěným pod povlakem. Vláknitá koroze roste v závislosti na provozních podmínkách konstrukce rychlostí přibližně 0,15 – 0,4 mm/den.
Eloxování je jediný způsob ochrany povrchu hliníku, který umožňuje chránit kov před vláknitou korozí. Proto se jako příprava před polymerně-práškovým lakováním povrchu hliníkových výrobků používá speciální typ eloxování – předeloxování, které se následně používá v prostředí agresivním k hliníku.
Eloxovací linka a linka na práškové lakování fungující ve stejném závodě umožňují použití technologie SEASIDE s předeloxováním před lakováním.
Společnost IPLANA je jediným podnikem v Rusku, který má certifikát pro třídu polymerních práškových laků QUALICOAT Seaside. To umožňuje aplikovat nátěry na konstrukční prvky pracující v podmínkách zvýšených agresivních vlivů prostředí, jako je vysoká teplota, slaná atmosféra, znečištěné ovzduší, větrná eroze, ultrafialové záření a další nepříznivé faktory. Takové konstrukce se používají mimo jiné na mořském pobřeží, v průmyslové atmosféře a v dílnách chemických podniků.
Více o této technologii se můžete dozvědět kliknutím na odkaz nebo zavoláním našim zaměstnancům.
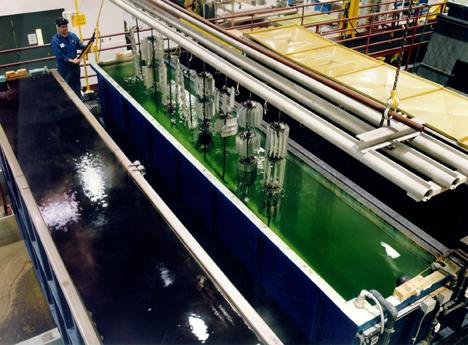
V této fázi se provádějí přípravné práce pro eloxování. Spočívají v důkladném vyčištění a umytí kovového povrchu. Nejprve se odstraní všechny nečistoty a usazeniny. Poté se materiál promyje vodou nebo speciálními roztoky. Po tomto postupu musí být vysušen.
- Příprava roztoku
V této fázi je připraven roztok s kyselým nebo jakýmkoli jiným médiem a připojen ke kladnému plusu zdroje proudu.
- Potahování povrchu kovů nebo jejich slitin oxidovým filmem.
V této fázi se kov nebo výrobek z něj vyrobený ponoří do připraveného roztoku.
Eloxovací materiály
Dnes se k eloxování používají různé kovové materiály.
V současné době se v závislosti na použitých materiálech rozlišují následující typy eloxování, jako jsou:
Eloxování hliníku
Tento proces je dnes nejběžnější. Skládá se z potažení hliníkového materiálu oxidovým filmem. Hliník je přitom spouštěn do kyselého prostředí a je mu předán kladný plus zdroje proudu. V důsledku toho se na materiálu objeví tenký oxidový film.
Eloxování titanem
Každý ví, že titan patří do kategorie kovů, které jsou široce používány v průmyslu, ale mají nízkou úroveň odolnosti proti opotřebení. Pro zajištění pevnosti a odolnosti vůči různým podmínkám prostředí se používá eloxovací postup. V tomto případě se veškeré anodické zpracování kovu provádí v kyselém prostředí při teplotě 40 až 50 stupňů Celsia.
Eloxovaná ocel
Eloxování oceli je složitý proces. K tomu se používá buď alkalické nebo kyselé médium. V důsledku toho se vytvoří oxidový film, který propůjčuje vysokou úroveň pevnosti.
Eloxování mědí
Měď je poměrně flexibilní druh kovu. Používají se různé metody, jak dát sílu. Jedním z nich je eloxování. Umístěním měděného materiálu do kyselého prostředí se na povrchu vytvoří hustý oxidový film, který dává materiálu velké množství užitečných vlastností.
Tabulka. Tabulka kompatibility kovů a slitin
| Materiál | Hliník | Bronze | Duralové | Mosaz | Měď | Nikl | Cín | Slitina cínu a olova (POS pájka) | Nelegovaná ocel (uhlík) / litina | Chrome | Zinek |
|---|---|---|---|---|---|---|---|---|---|---|---|
| Hliník | Spoj | Není kompatibilní | Spoj | Není kompatibilní | Není kompatibilní | Není kompatibilní | Není kompatibilní | Není kompatibilní | Spoj | Není kompatibilní | Spoj |
| Bronze | Není kompatibilní | Spoj | Není kompatibilní | Spoj | Spoj | Spoj | Pájení | Pájení | Není kompatibilní | Spoj | Není kompatibilní |
| Duralové | Spoj | Není kompatibilní | Spoj | Není kompatibilní | Není kompatibilní | Není kompatibilní | Není kompatibilní | Není kompatibilní | Spoj | Není kompatibilní | Spoj |
| Mosaz | Není kompatibilní | Spoj | Není kompatibilní | Spoj | Spoj | Spoj | Pájení | Pájení | Není kompatibilní | Spoj | Není kompatibilní |
| Měď | Není kompatibilní | Spoj | Není kompatibilní | Spoj | Spoj | Spoj | Pájení | Pájení | Není kompatibilní | Spoj | Není kompatibilní |
| Nikl | Není kompatibilní | Spoj | Není kompatibilní | Spoj | Spoj | Spoj | Pájení | Pájení | Spoj | nejsou k dispozici žádná data | Spoj |
| Cín | Není kompatibilní | Pájení | Není kompatibilní | Pájení | Pájení | II | Spoj | Spoj | Spoj | nejsou k dispozici žádná data | Spoj |
| Slitina cínu a olova |
Eloxování doma
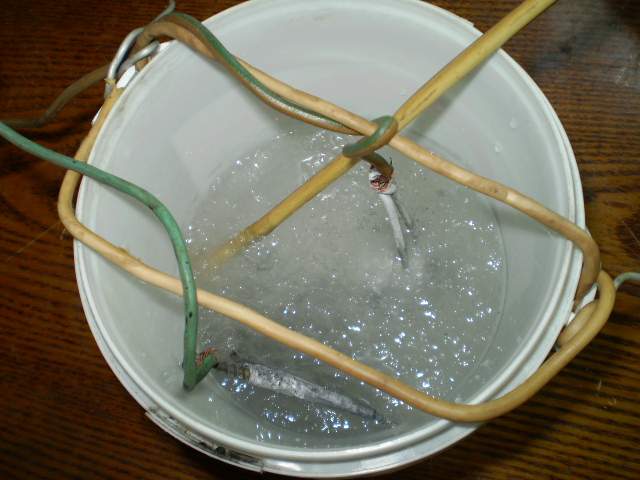
V moderním světě se v domácnosti používá velké množství kovových předmětů, které se používají k různým účelům. Každý majitel je chce chránit před korozí, aby dlouho vydržely. Pro tento účel je vhodné eloxování doma.
Je důležité, aby se: Postup pro domácí eloxování jakéhokoli kovu musí být prováděn venku nebo na balkoně.
Nejprve je třeba připravit řešení. K tomu je třeba smíchat destilovanou vodu a kyselinu v určitém poměru. S kyselinou sírovou je důležité zacházet s maximální opatrností, protože při jejím kontaktu s očima nebo pokožkou může dojít k nepříjemné situaci.
Poté můžete připravit kovové díly pro zpracování. K tomuto účelu se používají všechny druhy látek. Jsou schopni je vyčistit pro proceduru.
V poslední fázi domácího eloxování se kovové části ponoří do roztoku a připojí se elektrický proud.
Video eloxování doma
Související články
Požární ochrana kovových konstrukcí
Není žádným tajemstvím, že kov není hořlavý. Navzdory tomu však vystavení vysokým teplotám vede ke změně jeho tvrdosti, v důsledku čehož se kov stává měkkým, pružným a v důsledku toho schopným deformace. To vše jsou důvody, proč se ztrácí nosnost kovu, což může při požáru způsobit zřícení celé stavby nebo její jednotlivé části. To je nepochybně velmi nebezpečné pro lidský život. Aby se tomu zabránilo, při stavbě se používají různé směsi, které mohou kovové konstrukce učinit odolnějšími vůči vysokým teplotám.
Práškové lakování kovových výrobků
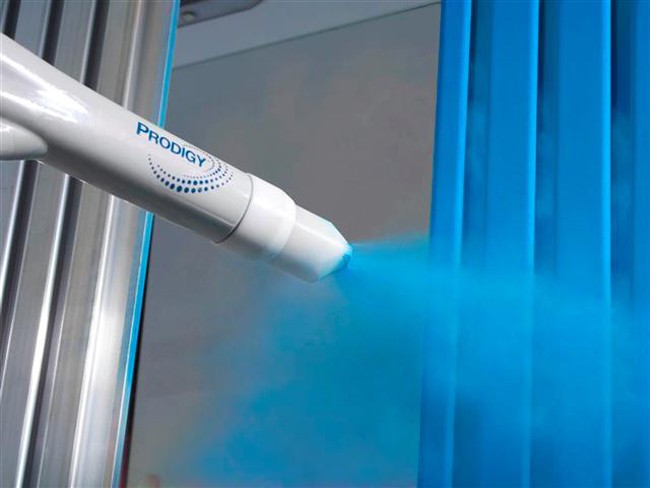
Tvorba povlaků je spojena s procesy fúze částic, šíření taveniny a chemického vytvrzování (v případě termosetových barev).
Intumescentní nátěry zpomalující hoření (IFC)
Vlastnost vermikulitu zvětšit objem při zahřátí nad 150 °C, a tím vytvořit tepelně izolační vrstvu, se využívá k vytvoření intumescentních protipožárních nátěrů (IFC).
Ochrana potrubí proti korozi
Dnes si nelze představit život bez různých typů potrubí Jsou umístěny téměř v každé lokalitě a zajišťují komunikace. Výroba trubek pro pokládku pod zem se provádí z kovů různých typů.